



Зарубежный опыт катковой укладки бетонных смесей в гидротехническом строительстве: обзор
РЕФЕРАТ. Возведение плотин с применением техники катковой укладки бетона (т. е. плотин RCC, или Roller Compacted Concrete dams) насчитывает полвека. Число возведенных за это время сооружений RCC приближается к 1000, а наибольшая высота такой плотины близка к отметке 300 м. Технология RCC предусматривает практически непрерывную укладку и уплотнение бетонной смеси, благодаря чему высоту возводимых плотин можно наращивать со скоростью до 10 м в месяц. За счет скорости и гибкости процесса данный метод обеспечивает также существенные экономические преимущества. Cмеси RCC являются жесткими (не имеют осадки конуса), несмотря на более высокое, чем в обычном бетоне, водоцементное соотношение в них, поскольку содержат меньше цемента и воды. В составе вяжущего в RCC наряду с портландцементом, как правило, присутствуют кислые золы-уноса ТЭС, причем в смесях c высоким содержанием вяжущего содержание золы часто больше содержания цемента. Зола не только снижает тепловыделение при твердении бетона, но и обеспечивает смесь тонкими фракциями частиц, необходимыми для плотной укладки, которая достигается при условии определенного механического нагружения. В связи с перечисленным свойства бетонных смесей и бетона RCC лишь в ограниченной степени подчиняются закономерностям и правилам, которые известны для обычных бетонов. Поэтому состав смеси RCC подбирают на основе специально разработанных методик, при этом требуется достаточно много пробных замесов и полномасштабная апробация смеси на площадке возводимого объекта.
Ключевые слова: уплотняемый катком бетон, плотина, жесткая бетонная смесь, зола-уноса.
Keywords: roller-compacted concrete, dam, no-slump concrete mixture, fly ash.
1. Историческая справка
Развитие технологии возведения плотин гидротехнических сооружений описано в работах [1—8]. В период после Второй мировой войны при строительстве гидротехнических сооружений предпочтение отдавалось грунтовым плотинам, которые, благодаря техническим достижениям в механике грунтов, совершенствованию землеройного оборудования и методов возведения насыпей, имели весомые преимущества по сравнению с бетонными сооружениями по темпам возведения и затратности. Одновременно, несмотря на снижение интереса к гравитационным плотинам из бетона, проводился поиск новых решений, которые позволили бы сочетать эффективность строительства грунтовых плотин с эксплуатационными достоинствами бетона.
С 1960-х годов при возведении плотин гидротехнических сооружений стали применять технику катковой укладки жестких малоцементных бетонных смесей — метод, применяющийся в дорожном строительстве и при укладке аэродромных покрытий еще с конца 1920-х годов. Определенную роль сыграло сходство технических приемов при возведении грунтовых плотин и строительстве автодорог. Таким образом, в историческом аспекте термин «уплотняемый катком бетон» (roller-compacted concrete, RCC) применительно к задачам гидротехники обозначает вид прочного и долговечного бетона, при укладке которого применяются экономичные и быстрые методы возведения грунтовых плотин (жесткая бетонная смесь уплотняется тяжелыми виброкатками).
В 1960—1970-х годах технология RCC при строительстве плотин «обкатывалась» во многих странах, например, в Великобритании, Италии, Японии, Тайване, Пакистане, СССР и др. По этой технологии укладки тощая и сухая бетонная смесь (т. е. не имеющая осадки конуса) распределялась тонкими слоями при помощи бульдозера и затем уплотнялась виброкатком. Вначале из RCC возводились отдельные «некритические» участки плотин и временные сооружения либо с его применением выполнялись небольшие гидротехнические проекты. В этот период наиболее существенный вклад в развитие строительства плотин из RCC внесли две организации — Корпус армейских инженеров США (Army Corps of Engineers) и Бюро мелиорации США (Bureau of Reclamations), которые спроектировали первые плотины, выполненные целиком из RCC [1, 5]. В 1980 году Бюро мелиорации стало активно продвигать в практику возведения плотин RCC концепцию вяжущего «цемент плюс зола-уноса», применяемую в настоящее время практически повсеместно [3].
В 1975—1985 годах метод RCC стал перспективным и динамично развивающимся способом возведения плотин из бетона благодаря его высокой скорости и экономическим преимуществам. Если в 1983 году в мире была только одна плотина, возведенная целиком способом RCC — плотина Willow Creek высотой 52 м в штате Колорадо (США), спроектированная Корпусом армейских инженеров США и построенная за 5,5 месяцев, то к середине 1990-х годов насчитывалось уже несколько сотен таких объектов [2, 5], а в 2012 году — более 550 выполненных крупных проектов [6]. В настоящее время их число приближается к 800 [1, 5].
Лидерство США по числу плотин, возводящихся по технологии RCC, постепенно перехватили Китай, Испания и Бразилия. Возрастает значение этой технологии во Вьетнаме, Индии, других азиатских странах. Если в 2019 году самой высокой плотиной RCC считалась китайская плотина Longtan (высота 217 м), то в настоящее время таковой является плотина Gibe III в Эфиопии (250 м). Ожидается, что самой высокой плотиной RCC станет по завершении строительства в 2028 году гравитационная плотина Diamer Bhasha высотой 272 м в Пакистане [4].
В США в настоящее время существует тенденция все больше использовать RCC для восстановления, ремонта, укрепления существующих плотин, увеличения их высоты, обеспечения аварийной пропускной способности водосбросов через насыпные плотины. Ожидается, что эта тенденция будет развиваться и в других странах, где все интенсивнее используются преимущества и дополнительные возможности RCC.
С начала 1970-х годов исследования малоцементных бетонов и технологии их послойной укладки проводились и в СССР. В результате были возведены плотины Таш-Кумырской ГЭС в Киргизии высотой 75 м и длиной по гребню 320 м (объем уложенного бетона — 100 тыс. м3), Бухтарминской ГЭС в Казахстане высотой 90 м, длиной по гребню 450 м (объем уложенного бетона — 587 тыс. м3), Бурейской ГЭС высотой 139 м и длиной по гребню 810 м (объем уложенного бетона — 587 тыс. м3), а также отдельные сооружения или опытные участки на Курпсайском, Курейском и Саяно-Шушенском гидроузлах. По проектам, разработанным АО «Институт Гидропроект», построены две плотины ГЭС в Анголе и во Вьетнаме [5].
В Китае по состоянию на 2019 год завершено возведение 45 плотин, еще 17 — на стадии строительства. В Японии более 30 плотин из укатанного бетона были построены и эксплуатируются, строятся или находятся на разных стадиях планирования и проектирования. Японский вариант RCC (известный как RCD — rolled concrete dam) характеризуется тем, что из RCC с низким содержанием цемента возводится внутренняя часть плотины, которая укрыта не менее чем трехметровым слоем обычного бетона. Таким образом, из обычного бетона возводятся фундамент и верхняя часть плотины, а также обе ее грани — напорная и низовая. Слои укладываемой смеси по технологии RCD могут достигать толщины 1 м (т. е. расстояние между швами получается обычно такое же, как и для обычных бетонных плотин), тогда как обычная толщина слоя RCC составляет, как правило, около 30 см. В результате получается плотина, которая по внешнему виду и характеристикам напоминает традиционную бетонную плотину. Однако технология RCD не обеспечивает существенной экономии средств и сокращения сроков строительства, которые достигаются в случае плотин, выстроенных практически целиком из RCC. Данный способ не получил широкого распространения за пределами Японии.
2. Преимущества и специфика катковой укладки бетона
Особенности технологии RCC описаны в работах [1, 2]. Плотины RCC сочетают в себе высокие темпы строительства и экономичность грунтовых плотин с эксплуатационной надежностью бетонных. Бетонная смесь RCC приготавливается в непрерывном режиме с использованием высокопроизводительного смесительного оборудования, доставляется самосвалами или конвейерами и с помощью бульдозеров распределяется горизонтальными слоями, после чего уплотняется виброкатками.
Применение технологии RCC при возведении плотин позволяет достичь следующих преимуществ.
Быстрое строительство — смесь RCC приготавливается и укладывается непрерывно со скоростью более 3000 м3/сут, что делает темпы строительства очень высокими. С помощью технологии RCC высоту возводящихся плотин можно увеличивать со скоростью порядка 10 м в месяц и более. По сравнению с крупными насыпными конструкциями или обычными бетонными плотинами использование укатанного бетона может сократить время строительства на несколько месяцев или даже лет [2]. Типичные скорости укладки RСС для объектов объемом порядка 7000—20 000 м3 — около 40—200 м3/ч, для средних объектов (около 40 000—150 000 м3) — обычно около 100—300 м3/ч, крупных (около 300 000—1 500 000 м3 или более) можно ожидать скорости около 400—750 м3/ч.
Стоимость — возведение плотин RCC на 20—50 % дешевле (в зависимости от объема работ и стоимости компонентов бетона), чем строительство обычных бетонных плотин. Экономия, связанная с RCC, в первую очередь обусловлена снижением затрат на формование, укладку и уплотнение бетона, а также сокращением общего времени строительства. Чем масштабнее проект, тем больший выигрыш дает применение RCC.
Качество — ключевым фактором для набора прочности бетона RCC является уплотняемость материала. При оптимальной водопотребности технология RCC позволяет получить бетон с более высокой плотностью и, следовательно, с более высокими показателями прочности, чем у обычного бетона.
Метод бетонирования RCC позволяет гибко подходить к графику строительства и оптимально планировать само бетонирование, например, выполнять его в сезоны отсутствия осадков. Часто плотину можно возвести за один сухой сезон, тем самым значительно сократив расходы на обеспечение защитных мер во время сезона дождей. Если крупный проект удается завершить при помощи технологии RCC раньше, чем другими способами, то экономия, полученная в результате более низких процентных платежей по заемным средствам во время строительства, также может быть значительной. Дополнительный доход от раннего завершения и начала заполнения водохранилища водой может быть очень значительным в случае крупных гидроэнергетических объектов.
От быстрых темпов строительства способом RCC особенно выигрывают «аварийные» проекты. При строительстве плотины Kerrville (штат Техас, США) использовали RCC, чтобы быстро возвести новую плотину ниже по течению от старой насыпной плотины, которой грозило неминуемое обрушение из-за перелива; проектирование и строительство были завершены в течение нескольких недель. На плотине Concepcion в Гондурасе технологию RCC применили для строительства системы водоснабжения после того, как в Тегусигальпе (столице Гондураса) была объявлена чрезвычайная ситуация. Плотину Burton Gorge в Австралии спланировали, спроектировали, построили и ввели в эксплуатацию менее чем за 1 год.
Таким образом, грамотно спроектированные плотины RCC, как правило, экономичнее плотин других типов, но это не означает, что при любых обстоятельствах плотины RCC предпочтительнее обычных. Каждый проект индивидуален и имеет свои технико-эксплуатационные и прочие особенности, которые влияют на выбор тип и метода возведения плотины. Например, если необходима большая пропускная способность водосброса, плотины RCC обычно наиболее экономичны, поскольку водосброс можно разместить над плотиной, а непереливная ее часть может стать переливной в чрезвычайной ситуации. Насыпные плотины обычно требуют отдельного, очень дорогого водосброса, вырытого в устое, и, как правило, имеют дополнительную высоту, чтобы гарантировать невозможность перелива.
3. Заполнители для RCC
Требования к заполнителям для бетона RCC и вопросы их применения рассмотрены в работах [1, 2, 6]. Заполнители, состоящие из песка, гравия или щебня, формируют «скелет» бетона RCC, который заполняется цементным тестом. Заполнители можно получить при разработке территории для будущей плотины или доставить из близлежащих гравийных или скальных карьеров. Фракционный состав и качество заполнителей могут существенно повлиять на свойства бетонной смеси (удобоукладываемость и способность к эффективному уплотнению) и затвердевшего RCC, точно так же, как и для любых других видов бетона.
Качество заполнителей, используемых для RCC, может варьироваться в широких пределах — от тщательно подготовленных материалов, соответствующих стандартным требованиям по фракционному составу и качеству, до материалов с минимальной степенью подготовки — непромытых карьерных заполнителей. В любом случае источник заполнителей должен быть определен и утвержден до начала строительных работ.
Крупный заполнитель, как правило, должен состоять из фракционированного гравия или щебня, либо представлять собой смесь гравия и щебня с минимальным содержанием последнего 50 %. Крупность заполнителя (максимальный размер зерен) в большинстве проектов RCC находится в пределах 37,5—75 мм (размеры ячеек сит по международному стандарту ASTM E11). В более ранних проектах, основанных на концепциях обычного бетона, использовались заполнители с максимальным размером зерна 75 мм, но в последнее время наблюдается тенденция к использованию заполнителей с меньшей крупностью — 37,5—50 мм. Это снижает сегрегацию, улучшает качество межслоевых швов и сокращает техническое обслуживание оборудования. Толщина слоя RCC должна быть более чем в 3 раза больше крупности заполнителя (обычно около 300 мм).
Мелкий заполнитель должен состоять из прочного природного песка или из природного песка, в который для восполнения дефицита в нем определенных фракций добавлен искусственный песок. Частицы последнего должны быть преимущественно кубической формы. Фракционный состав мелкого заполнителя влияет на удобоукладываемость и плотность любых бетонов, в том числе RCC. Для низкоцементного RCC требуется повышенное содержание тонкой фракции (с частицами размером менее 75 мкм, т. е. проходящими через сито № 200 по ASTM E11), чтобы обеспечить необходимое количество теста для заполнения всех пустот и достичь удовлетворительной удобоукладываемости. Однако избыток тонкой фракции тоже вреден из-за увеличения водопотребности бетона и снижения его прочности.
Оптимальный гранулометрический состав крупных и мелких заполнителей RCC, соответствующий международным нормам, приведен в работе [2].
Ключевой подход, позволяющий контролировать сегрегацию (расслаивание), минимизировать содержание цемента и достичь хорошей уплотняемости смеси, — вводить больше мелкого заполнителя, чем в обычном бетоне. Практика показывает, что в высококачественных смесях RCC объемная доля мелкого заполнителя должна быть не менее 35 %.
Нередко при строительстве плотин RCC успешно применялись материалы, считающиеся неприемлемыми для обычного бетона. Например, при строительстве уже упомянутой плотины Concepcion в Гондурасе, вероятно, использовались материалы наихудшего качества из когда-либо применяемых при возведении крупных бетонных плотин. При строительстве плотин Monksville (США) и Copperfield (Австралия) использовался непромытый гравий с минимальной степенью подготовки, для плотины Middle-Fork (США) — мергелистый сланец с низкой устойчивостью к истиранию и с водопоглощением 12—20 %. Запас этой породы был неограниченным, тогда как заполнитель, который соответствовал стандартным критериям для бетона, требовалось транспортировать на большое расстояние по сложной местности. Из-за применения мергеля потребовалось несколько увеличить сечение плотины и ее объем, но в целом результат был экономически оправданным.
Плотина Willow Creek (США) была первым из многих проектов, реализованных с использованием загрязненных вскрышных пород и карьерных материалов, которые обычно отбрасываются или требуют тщательной промывки. Пылевидная фракция, удаляемая при промывке обычного бетонного заполнителя, в случае бетона RСС может оказаться необходимой при низком содержании цемента. В каждом проекте должен быть предусмотрен анализ того, как наилучшим образом использовать доступные материалы в качестве заполнителя. В большинстве случаев пылевидные фракции полезны, особенно если они обладают пуццолановыми свойствами, а их содержание и состав контролируются. Для смесей с меньшим содержанием цемента, как правило, требуется большее количество мелких частиц.
Применение реакционноспособных заполнителей в бетонах RCC не имело каких-либо негативных последствий, что, вероятно, связано с низким содержанием цемента и высоким содержанием пуццолановой добавки, а также с тем, что в некоторых случаях эти бетоны изготавливали на основе низкощелочных цементов.
4. Типы смесей
Вопросы классификации бетонных смесей RCC рассмотрены в работах [1, 2]. Их разделяют на несколько типов в зависимости от содержания в них вяжущего (цемент + минеральная добавка, табл. 1 [2]).
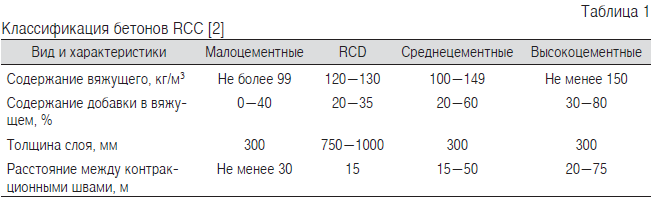
К настоящему времени при строительстве плотин сложилась тенденция перехода от бетонов RCC с низким содержанием цемента к бетонам RCC с высоким его содержанием. Это связано прежде всего с востребованностью бетонов, имеющих более высокие эксплуатационные характеристики, необходимые при строительстве плотин высотой порядка 100 м и более. Кроме того, в случае использования RCC с высоким содержанием цемента можно уменьшить поперечное сечение плотины, и в итоге общая стоимость ее возведения оказывается ниже, чем для такой же плотины, но с низким содержанием цемента в RCC [2].
Плотины, при проектировании которых предусмотрено использование смесей с бóльшим содержанием цемента, могут иметь несколько меньший объем, но, как правило, их стоимость гораздо выше, и к ним предъявляются более строгие требования по температурному режиму и качеству. Смеси с меньшим содержанием цемента обычно имеют более низкую стоимость и требуют менее строгого контроля качества, но они более массивны и, кроме того, при их применении нужны специальные меры для обеспечения водонепроницаемости межслоевых швов.
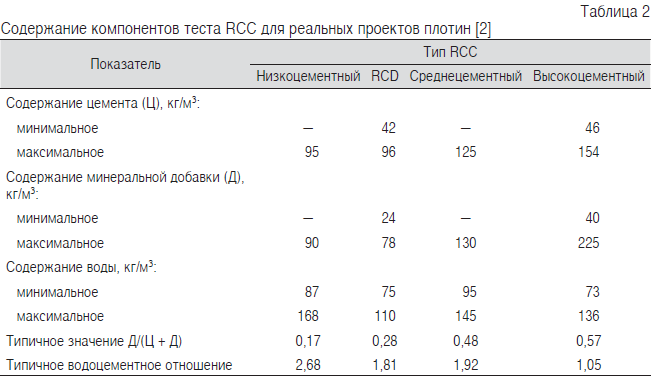
В табл. 2 приведены диапазоны содержания основных компонентов теста для всех типов RCC по данным реальных проектов плотин. С увеличением содержания вяжущего в смесях RCC возрастает доля минеральной добавки в составе вяжущего и снижается водоцементное отношение. Таким образом, высокое содержание вяжущего в смеси RCC наряду с цементом можно обеспечить путем введения золы-уноса.
Любые типы смесей RCC должны содержать порядка 20 % об. теста; существует тенденция к увеличению этого показателя до 21—23 %. Если содержание теста слишком низкое, то можно ожидать низкой прочности, избыточной водопотребности и расслоения, а если слишком высокое, то будут неэффективно использоваться цементные материалы (т. е. на 1 кг вяжущего будет достигаться меньшая прочность). Кроме того, при слишком большом количестве теста в смеси после уплотнения слоя на его поверхности может появиться избыток теста или цементного молочка, что потребует дополнительных мер зачистки этой поверхности.
Кроме цемента, минеральных добавок и воды в тесте имеются мелкие пузырьки воздуха и микрочастицы заполнителя (размерами менее 75 мкм). Если используется RCC с низким содержанием цемента и минеральных добавок, то тонкие фракции заполнителя могут восполнить дефицит мелких частиц и обеспечить нужный объем теста (т. е. содержание цемента не означает низкое содержание теста в смеси). Если используется RCC с высоким содержанием цемента, то требуются чистые (промытые) заполнители, чтобы содержание теста не было слишком высоким из-за наличия тонкой фракции.
Как уже отмечено, смеси, предназначенные для укладки катком, не имеют осадки конуса. Показатель удобоукладываемости бетона RCC — «время Вебе», определяемое по ASTM C1170 на приборе (консистометре) Вебе. Чем меньше этот показатель, тем легче уплотняется образец. Обычные значения времени Вебе при катковой укладке — 10—25 с и более.
По показателю Вебе жесткие смеси условно делятся на влажные (время Вебе порядка 10—15 с) и сухие (время Вебе более 15 или даже 30 с). Иными словами, термины «влажная» и «сухая» описывают «поведение» смеси, но не фактическое содержание в ней воды. Из-за многочисленных факторов, связанных с особенностями заполнителей, составом вяжущего, температурой и влажностью, смесь с более высоким содержанием воды может быть более сухой на вид, чем другая смесь, с более низким содержанием воды, и наоборот.
Водоцементное отношение для бетонов RCC по сравнению с обычными бетонами имеет более высокие значения (от 1 до 2), причем известная для обычного бетона зависимость прочности от этого показателя не выполняется в случае жестких смесей RCC. Если кажущееся чрезмерно высоким соотношение воды и цемента в тощей смеси слишком сильно уменьшить, просто снизив содержание воды, это приведет к снижению прочности и низкому качеству материала из-за недостаточной влажности для уплотнения [1]. В связи с этим существует оптимальная влажность, при которой прочность и плотность будут иметь максимальные значения.
Прежде считалось, что для достижения максимальной прочности требуется плотность укладки не менее 98 % теоретической (безвоздушной) плотности. И сейчас в тщательно уплотненных бетонах RCC содержание остаточного (захваченного) воздуха не превышает 0,5—1,5 %. Однако, как теперь показано, для достижения максимальной прочности достаточно, чтобы качество укладки обеспечивало 95—96 % теоретической (безвоздушной) плотности, а еще большее уплотнение не дает прироста прочности. Напротив, избыточное усилие (переуплотнение) может приводить к разрушению и разрыхлению зерен заполнителей, снижению плотности и прочности RCC.
Смеси RCC могут иметь низкое или высокое содержание минеральных добавок (в пределах от 0 до примерно 80 % в составе вяжущего), при котором обеспечиваются оптимальное объемное содержание теста, низкое тепловыделение и низкие экономические затраты.
5. Проектирование смесей RCC
К проектированию смесей для RCC можно подходить разными способами в зависимости от конкретных условий строительства [1, 2, 9, 10]. Цель всех методов проектирования смесей RCC — получить композиции, которые не имеют осадки конуса; могут уплотняться виброкатком до состояния, обеспечивающего бетону заданную плотность и прочность; содержат подходящий для конкретных условий заполнитель с определенным фракционным составом и оптимальное количество минеральной добавки в составе вяжущего. Отметим, что бетон RCC не всегда подчиняется тем же правилам и тенденциям, что и обычный бетон, в том, что касается водоцементного отношения, а также оптимального содержания цемента и минеральных добавок.
Все подходы к проектированию смесей в конечном счете требуют полномасштабных испытаний непосредственно на объекте и корректировок составов на основании результатов этих испытаний.
Методы расчета составов смесей RCC можно разделить на две группы, в соответствии с двумя разными используемыми подходами: «бетонным» и «грунтовым».
Первый из этих подходов применяется при проектировании смесей более подвижной консистенции, хотя в обоих случаях получаются жесткие смеси, не имеющие осадки конуса. Если при «бетонном» подходе ориентируются на фракционированные заполнители, то при «грунтовом» смеси RCC рассматриваются в большей степени как обогащенные цементом грунты, для которых ключевое значение имеет зависимость между влажностью и плотностью. Для конкретного заполнителя и конкретного содержания вяжущего подбирается оптимальное содержание воды, позволяющее при уплотнении виброкатком достичь максимальной плотности смеси. Содержание воды выше или ниже оптимального (при заданном усилии уплотнения) приведет к снижению плотности, а следовательно, и прочности.
Смеси RCC, соответствующие «бетонному» подходу, обычно содержат больше воды и теста и, как следствие, обеспечивают более высокую прочность сцепления слоев бетона между собой и меньшую проницаемость вдоль швов. В ранних проектах плотин RCC применялись оба эти подхода. В последнее время стал преобладать «бетонный» подход и предпочтительны смеси RCC с более высоким содержанием цементного теста. Тем не менее «грунтовый» подход по-прежнему применяется там, где это считается целесообразным.
Далее кратко описаны алгоритмы проектирования бетонных смесей RCC, используемых различным образом.
5.1. Метод USAGE. При применении этого метода, разработанного Инженерным корпусом армии США [2], необходимо выполнить следующее:
- определить требования к RCC, в том числе время сохранения удобоукладываемости, прочность, требования к добавкам, максимальный размер зерен заполнителя, его происхождение и качество;
- получить представительные образцы всех материалов в количестве, обеспечивающем приготовление пробных замесов. Определить необходимые для проектирования смесей характеристики материалов, в том числе истинную плотность и водопоглощение;
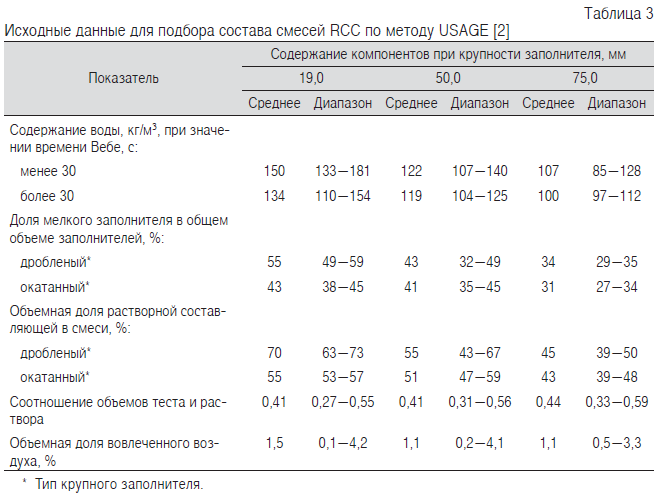
- по данным табл. 3 выбрать для заданной крупности заполнителя значение водопотребности и содержание вовлеченного воздуха;
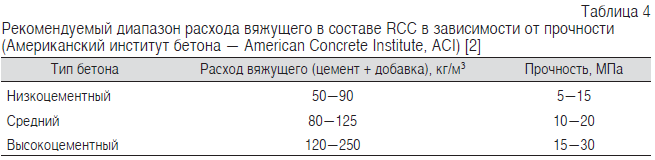
- исходя из заданной прочности при сжатии, установить расход вяжущего (цемент, цемент + минеральная добавка), опираясь на существующие рекомендации (см., например, табл. 4);
- рассчитать фракционный состав крупного заполнителя, максимально ориентируясь на соответствующую идеальную гранулометрическую кривую, и установить, насколько фракционный состав мелкого заполнителя соответствует рекомендуемой для него гранулометрической кривой;
- для заданных крупности и типа крупного заполнителя определить по данным табл. 3 [2] содержание мелкого заполнителя;
- на основании полученных данных вычислить объемные и массовые расходы всех компонентов смеси;
- рассчитать объемную долю растворной составляющей и сравнить со значениями в табл. 3. Раствор включает в себя мелкий заполнитель, цемент и минеральные добавки, воду и вовлеченный воздух. При необходимости следует откорректировать содержание мелкого заполнителя;
- вычислить объем теста и его отношение к объему раствора (Vт/Vр). Чтобы обеспечить заполнение всех пустот, соотношение Vт/Vр должно быть больше 0,42. При необходимости следует откорректировать содержание вяжущего или заполнителя;
- приготовить пробные замесы RCC и провести испытания, чтобы определить их свойства.
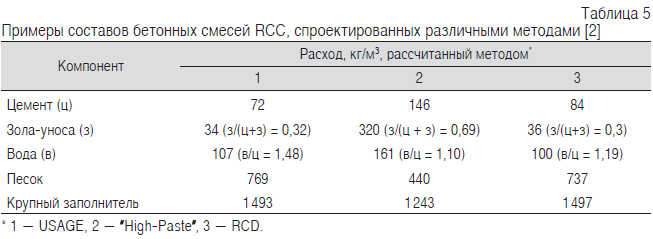
5.2. Метод расчета смесей с высоким содержанием теста [2, 9] был разработан Бюро мелиорации США при проектировании плотины Upper Stillwater. Проектируемые смеси имеют высокое содержание минеральной добавки и более удобоукладываемую консистенцию (время Вебе — 10—30 с). При проектировании смесей для этой плотины была поставлена цель обеспечить высокую связность слоев укатанного бетона между собой и, соответственно, добиться его повышенной водонепроницаемости.
При расчетах данным методом используют зависимости прочности при сжатии от водоцементного отношения и содержания золы в составе вяжущего. Поэтому вначале подбирают оптимальный состав компонентов теста и растворной части (путем варьирования соотношений зола/цемент, вода/(цемент + зола), (цемент + зола)/песок), ориентируясь на максимально высокое содержание золы в составе вяжущего (чтобы сократить тепловыделение при гидратации), обеспечивающее растворной смеси удовлетворительную подвижность и требуемую прочность. Затем пробными замесами подбирают содержание крупного заполнителя, ориентируясь на параметр Вебе и другие характеристики.
5.3. Метод RCD [10]. При проектировании смесей RCC данным методом учитываются коэффициенты α (отношение объема теста к объему пустот между частицами мелкого заполнителя) и β (отношение объема раствора к объему межзерновых пустот в крупном заполнителе). Для плотин RCC диапазоны коэффициентов α и β заключены в пределах 1,1—1,3 и 1,2—1,5 соответственно (для плотин из обычного бетона диапазон значений β находится в тех же пределах, но значения α лежат в пределах 1,5—1,8).
В соответствии с этими значениями, в смеси RCC объем цементного теста должен быть ненамного больше объема пустот в мелком заполнителе; этому соответствует расход вяжущего (цемент + зола) в пределах 110—130 кг/м3 и воды — 80—105 кг/м3.
Проектирование смесей RCC по методу RCD включает в себя следующие этапы:
- выбирается крупность заполнителя (обычно 80 мм),
- определение расхода вяжущего (обычно вначале выбирается значение 120 кг/м3),
- определяется объемная доля мелкого заполнителя от всех заполнителей (обычно 30—35 %),
- определяется расход воды (обычно 80—100 кг/м3),
- оцениваются прочность и другие характеристики уплотненных образцов бетона RCC и корректируется его состав.
5.4. Метод максимальной плотности [2]. В основе данного метода лежит подход, аналогичный тому, который применяется в США при проектировании дорожных покрытий из бетона RCC. Оптимальное содержание воды определяют по зависимости между влажностью и плотностью уплотненных образцов (согласно ASTM D1557). При этом общая гранулометрическая кривая заполнителей должна приближаться к оптимальной кривой, обеспечивающей максимальную плотность укладки.
В соответствии с данным способом для каждой дозировки вяжущего изготавливается серия смесей с разным содержанием воды. Каждый образец уплотняется путем стандартизированного нагружения. Максимальная плотность и оптимальное содержание воды определяются по графику зависимости измеренной плотности от содержания воды в уплотненных образцах. Для большинства заполнителей оптимальное содержание воды находится в пределах 5—8 %. Фактическое содержание воды обычно принимается немного выше оптимального (примерно на 1 %), чтобы компенсировать потерю влаги во время транспортировки и укладки. Содержание вяжущего выбирается на основании экспериментально установленной зависимости прочности от содержания вяжущего.
6. Основные стадии строительства плотин RCC
Стадии строительства таких плотин описаны в работах [1, 2].
Одно из основных преимуществ бетона RСС — высокая скорость его укладки и уплотнения. Для небольших гидропроектов типичная скорость укладки RCC — 35—150 м3/ч, для проектов среднего и крупного масштаба — соответственно 150—350 и 350—750 м3/ч. Высокая скорость производства является результатом хорошо скоординированной работы нескольких переделов, в числе которых производство заполнителей, дозирование и смешивание материалов, транспортировка, укладка, распределение и уплотнение бетона RCC, а также контроля качества и выполнения других операций.
Продолжительность всего процесса (включая смешивание, транспортирование, укладку и уплотнение) должна быть значительно меньше начального времени схватывания смеси в условиях, при которых она используется. Как правило, для смесей без замедлителей, с небольшим количеством пуццолановой добавки или без нее все эти операции необходимо выполнить в течение 30—45 мин после начала смешивания. Этот период времени следует соблюдать при температуре смеси и окружающей среды около 20 °C. При холодной погоде суммарное время операций можно увеличить, а при более жаркой его необходимо сократить. Кроме того, его можно продлить для смесей, которые имеют увеличенное время начала схватывания из-за высокого содержания пуццолановой добавки, шлака или химических добавок, или имеют «влажную» консистенцию.
6.1. Приготовление смесей RCC. Местоположение бетонного завода обычно выбирается так, чтобы минимизировать расстояние транспортировки, число подъемов, а также воздействие погодных факторов. Такое предприятие может располагаться в районе будущего водохранилища, выше по течению от будущей плотины или на одном из береговых устоев.
Для приготовления смесей RCC разработаны специальные типы смесителей (как периодического, так и непрерывного действия) производительностью от 150 до 400 м3/ч. Чаще используются миксеры непрерывного действия, производительность которых бoльше, чем у смесителей периодического действия. Кроме того, такие миксеры позволяют достичь лучших показателей однородности и стабильности характеристик. Автобетоносмесители не эффективны для приготовления и/или транспортировки смесей RCC, ввиду чего не используются в этих целях.
Максимальная производительность завода должна быть значительно выше предполагаемой средней производительности, т. е. оборудование для дозирования и смешивания RCC должно быть рассчитано на достаточную избыточную мощность, чтобы оно не лимитировало общий ход строительства с применением RCC. Как правило, средняя скорость укладки не превышает 65—70 % номинальной мощности завода, если RCC доставляется на плотину самосвалами, и 75 %, если он доставляется только конвейером.
Смесители для RCC должны выполнять две основные функции:
- обеспечивать достаточную производительность для высоких скоростей укладки, типичных для RCC;
- тщательно смешивать все ингредиенты.
6.2. Транспортировка и доставка. Оборудование, используемое для транспортировки и доставки RCC к месту работ, не должно способствовать сегрегации, снижать удобоукладываемость или загрязнять поверхность слоя и при этом должно доставлять RCC к месту укладки в течение 15 мин после смешивания. Максимальный размер зерен заполнителей и тенденция к сегрегации смеси учитываются при выборе наилучшего способа транспортировки.
Применяются два основных способа транспортировки RCC — конвейер и автотранспорт. Часто они комбинируются — RCC транспортируется на площадку с помощью конвейера, а затем доставляется к месту укладки самосвалами. При комбинированном способе в конце конвейера устанавливается бункер, объем которого должен быть не менее чем в 2 раза больше объема кузова транспортного средства. Назначение этого бункера — обеспечить непрерывную работу смесителей и конвейера.
Многие плотины RCC строят с использованием только конвейерной системы, при этом конвейер поддерживается на опорах внутри плотины, которые наращиваются по мере ее строительства. Прежде чем будет уложен достаточный объем RCC, для поддержки опор потребуется прочный и грамотно спроектированный фундамент.
При строительстве больших плотин обычно используют башенные конвейеры. Наиболее высокие башни могут возвышаться более чем на 60 м над поверхностью плотины и подниматься вместе с ней по мере строительства. К башне подвешивается большой конвейер, и она же используется в качестве крана для подъема крупных грузов и их перемещения на большие расстояния.
С ленточного конвейера материал попадает на большой гусеничный укладчик, который представляет собой гусеничный кран-конвейер, лента-стрела которого может выдвигаться и втягиваться, поворачиваться влево или вправо, наклоняться вверх или вниз, чтобы равномерно укладывать RCC практически в любой точке плотины. С помощью этой системы в течение нескольких минут после смешивания смесь RCC доставляется и укладывается на плотину со скоростью примерно 150—750 м3/ч. Транспортировка материала конвейером должна быть максимально быстрой — как правило, не более 5 мин, скорость ленты — порядка 3—9 м/с. На всех длинных участках обязательно следует накрывать конвейер для защиты смеси от высыхания и дождя, это желательно также для всей системы транспортировки бетона.
Преимущества транспортировки RCC исключительно конвейером (высокая скорость и производительность, отсутствие бункеров и подъездных дорог, отсутствие повреждений поверхности уложенного бетона транспортными средствами и т. д.) дополняются возможностью использовать элементы его конструкции для подводки освещения, воды, воздуха и электрических линий в зону укладки.
6.3. Укладка смесей RCC. Сопряжение плотины и фундамента — одна из самых критических точек конструкции. Как правило, вначале создают платформу из обычного бетона, на которую укладывается первый слой RCC. Затем формируются края плотины путем возведения бетонных стен на ее верхних и нижних сторонах.
Лучше всего распределяют смесь различные по размеру бульдозеры с U-образными отвалами, потому что они обеспечивают ее повторное перемешивание, таким образом минимизируя возможную сегрегацию, и способствуют ее равномерному уплотнению.
Смесь RCC можно укладывать слоями толщиной от 150 мм до 1 м и более, хотя на самом деле толщина слоя редко превышает 600 мм. Толщина слоев может варьироваться в зависимости от состава смеси, возможностей завода и транспорта, а также от проектных процедур распределения и уплотнения. Обычно бульдозер распределяет RCC в виде рыхлого слоя толщиной 300 ± 50 мм.
Предпочтительный метод укладки RCC — продвижение каждого слоя от одного берегового устоя к другому. Исключение — случай, когда расстояние между устоями меньше, чем расстояние от верхней до нижней грани, например, на дне плотин в узких каньонах. В этом случае укладку можно начинать, работая в направлении вверх-вниз по течению.
Когда смесь RCC транспортируется к месту укладки, она, как правило, сбрасывается на ранее распределенный, но неуплотненный материал и бульдозером выталкивается вперед на уплотненную поверхность слоя. При этом она повторно перемешивается и минимизируются скопления крупного заполнителя на поверхности укладываемого слоя.
На плотине Willow Creek смеси RCC с добавкой-замедлителем (при времени Вебе 15—25 с) сваливали в кучи на расстоянии не менее 10 м от продвигающегося бульдозера. Бульдозеры сбивали кучи и распределяли RCC в тонкие слои толщиной по 15 см до тех пор, пока не достигалась полная толщина слоя — 60 см. Поверхность каждого мини-слоя была пройдена не менее чем двумя проходами гусениц бульдозера. В результате этого действия бульдозера достигнута средняя плотность материала 2330 кг/м3. Только верхняя часть слоя затем потребовала дополнительного уплотнения катком.
На толщину слоя влияет максимально допустимое время воздействия перед покрытием предыдущего слоя следующим. На плотине Nickajack (США) смесь RCC с воздухововлекающей добавкой распределили двумя слоями толщиной по 30 см. На первый слой с отставанием от его продвижения на 30 м укладывали второй, который уплотняли до начала схватывания первого.
Обычно два катка и один бульдозер с резервным бульдозером меньших размеров могут распределить и уплотнить RCC без добавки-замедлителя со скоростью около 230—380 м3/ч слоями толщиной 30 см. Бульдозер должен работать и маневрировать на неуплотненном слое RCC. Движение бульдозера по уже уплотненной поверхности может ее повредить, если он не оснащен резиновыми гусеницами и оператор не проявляет особой осторожности. Предотвратить повреждение может также специальное устройство с резиновыми шинами, которое крепится к бульдозеру. Оно опускается, чтобы поднять гусеницы с поверхности, после чего бульдозер может проехать по всей поверхности RCC, не вызывая повреждений. Когда бульдозеру без этого устройства необходимо заехать на уплотненный RCC, оператор должен двигаться только вперед или назад. Смесь со следами, оставленными до ее первоначального схватывания, можно повторно уплотнить вибрационным катком без существенной потери качества; однако прочность материала у поврежденных поверхностей, которые повторно уплотняются после схватывания смеси или после ее высыхания, мала или равна нулю, даже если внешний вид поверхности приемлем. Поврежденный материал можно удалить путем обдува струей воздуха, даже спустя много часов. Распределительное оборудование должно оставлять за собой ровную или плоскую поверхность надлежащей толщины, прежде чем каток уплотнит смесь.
6.4. Уплотнение RCC. Необходимое число проходов катка следует определить на тестовом участке. Как показывает опыт, чтобы достичь желаемой плотности слоев RCC толщиной 150—300 мм, достаточно от четырех до восьми проходов катка. Из-за чрезмерного вибрационного воздействия может снизиться плотность бетона в верхней части слоя.
При выборе катка учитываются такие его параметры, как маневренность, уплотняющее усилие, размер барабана, частота, амплитуда, рабочая скорость и требуемое обслуживание. Производительность (объем бетонной смеси, уплотняемой за 1 ч), очевидно, должна повышаться с увеличением размеров и скорости движения катка, но более крупные катки не обязательно обеспечивают лучшую или даже хотя бы такую же плотность материала, как катки меньшего размера, с большей динамической силой на единицу ширины барабана. Эта величина — основной фактор, который определяет эффективность уплотняющего оборудования. Опыт показывает, что катки с более высокой частотой и более низкой амплитудой обычно уплотняют RCC лучше, чем катки с высокой амплитудой и более низкой частотой. Типичный уплотнитель — это десятитонный двух- или однобарабанный каток с динамической силой не менее 475 фунтов на дюйм ширины барабана (85 кг/см). Эти катки обычно применяются для уплотнения асфальта и дорожных покрытий. Катки бóльших размеров и большей массы, 15 и 20 т (обычно используемые при строительстве каменной наброски), имеют бóльшую амплитуду и более низкую частоту вибрации и в меньшей степени подходят для гранулометрического состава RCC.
Выбор катка диктуется также пространственными ограничениями. Например, большие катки не могут работать на расстоянии менее примерно 15 см от вертикальной опалубки или препятствий, поэтому для уплотнения RCC в этих местах обычно требуется ручное оборудование.
Вибрационный каток обеспечивает плотную, гладкую поверхность слоя, что облегчает его очистку, предотвращает избыточное проникновение в него воды в сырую погоду и снижает чрезмерное испарение влаги и высыхание RCC в жарких условиях. Уплотнение следует выполнять как можно скорее после распределения RCC, особенно в жаркую погоду. В ином случае возможно существенное снижение прочности.
7. Обеспечение водонепроницаемости напорной грани
Меры обеспечения водонепроницаемости напорной грани плотин RCC описаны в работе [5]. В бетонах RCC, если при их укладке не используются специальные цементонаполненные (подстилающие) смеси, повышающие адгезию между слоями, межслоевые швы являются зонами пониженной плотности и повышенной водопроницаемости. На сегодня наиболее высокотехнологичный способ, позволяющий обеспечить водонепроницаемость целиком напорной грани плотин, — это установление на ней синтетической геокомпозитной системы после завершения строительства плотины или во время ее возведения, для обеспечения гидроизоляции уже готовых ее секций. Основное преимущество таких систем — в том, что они позволяют решить проблему гидроизоляции межслойных швов и напорной грани в целом (причем в короткие сроки) и, как следствие, снизить требования к бетонной смеси и сэкономить цемент.
Геокомпозит состоит из геомембраны толщиной от 1,5 до 5 мм (ПВХ, полиэтилен, полипропилен), термосваренной в ходе производства с геотекстилем. Материал водонепроницаем, имеет высокую способность к растяжению, устойчив к УФ-, химическим, биологическим и атмосферным воздействиям. Сваривать геокомпозитные листы можно при температурах от –30 до 60 °C. Срок службы геокомпозита в открытом исполнении — более 50 лет, а в закрытом — неограничен.
Закрытые системы обеспечивают постоянную защиту геокомпозита от возможных повреждений в ходе эксплуатации. Однако такие системы требуют очень строгого контроля качества производства работ, поскольку после того, как система смонтирована, ее мониторинг и ремонт практически невозможны.
Для открытых систем необходимо устраивать дренажный слой, представляющий собой геосетку с высокой пропускной способностью для сбора и отвода фильтрационной воды, которая может появляться вследствие каких-либо непредвиденных повреждений экрана. В то же время открытая система позволяет в любое время проводить мониторинг, в том числе подводные обследования. Риск повредить экран при установке минимален. Можно проводить ремонтные работы под водой без понижения уровня воды в водохранилище. Открытые мембранные системы уже в течение 30 лет успешно устанавливаются на плотины RCC и еще дольше — на старые плотины из обычного бетона при их ремонте и восстановлении.
8. Примеры плотин RCC
8.1. Плотина Upper Stillwater (США) — одна из первых плотин RCC [3]. В 1985 году началась укладка RCC на плотине Upper Stillwater, спроектированной Бюро мелиорации США, для которого это был первый про ект плотины RCC, на тот момент крупнейшей в мире. Высота этой гравитационной плотины — около 85 м, а длина — почти 820 м; на ее возведение ушло более 1,2 Мм3 бетона (бóльшая часть которого — RCC). Содержание цемента в составе бетона RCC находилось в пределах 80—95, золы-уноса — 170—210 кг/м3. У верхней грани возводившейся плотины применялась смесь RCC с наиболее высоким содержанием цементного теста. Температура укладываемой смеси RCC не превышала 18 °C; зола-унос вводилась в смесь, чтобы ограничить тепловыделение. Для связи тела плотины RCC с береговыми устоями и основанием применялся обычный бетон. В основании плотины сначала укладывалась обычная бетонная смесь, чтобы сформировать ровную поверхность для начала укладки RCC. На устоях между скальным массивом и RCC также был вначале уложен обычный бетон. Для размещения бетонных элементов, образующих верхние и нижние грани плотины, применялись укладчики со скользящей опалубкой и лазерным наведением. Это способствовало достаточно быстрому возведению плотины и устранило относительно трудоемкие процессы монтажа и демонтажа обычной опалубки.
Смесь RCC доставлялась на плотину с бетонного завода с помощью конвейера. Там ее загружали в самосвалы, транспортировали к месту укладки и распределяли небольшими бульдозерами с лазерным контролем. Затем виброкаток уплотнял материал в плотную массу. В 1986 году более 0,5 Мм3 бетона RCC было уложено менее чем за 5 месяцев.
Главным недостатком проектирования и строительства плотины Upper Stillwater было отсутствие усадочных швов или других средств, позволяющих контролировать образование трещин и последующие протечки плотины. Тепловой и структурный анализы показали, что трещины, возникшие на поверхности плотины, не должны распространяться вглубь. Однако это оказалось неверным — трещины проникли глубоко в плотину перпендикулярно ее оси. Протечки сквозь некоторые из них стали настолько значительными, что во внутренней галерее, находящейся примерно в 6 м от верхней грани плотины, скапливалось большое количество воды. Для решения проблемы все открытые трещины были обработаны с двух сторон: со стороны верхней грани они были залиты полиуретановой композицией, а со стороны нижней — цементным раствором. Эффект от этих мер сохранялся в течение нескольких лет. Однако из-за сезонных колебаний температуры и уровня водохранилища трещины снова открылись, что привело к новым протечкам. Известно, что в дальнейшем разрабатывались различные варианты решения этой проблемы.
Проблема усадочных швов в плотинах RCC актуальна. Для гравитационных плотин достаточно контролировать трещинообразование, формируя деформационные швы или применяя индукторы трещин. После этого можно применить водоотталкивающие материалы для уменьшения фильтрации через сформированные трещины.
8.2. Плотина Gibe III (Эфиопия) — одна из крупнейших плотин RCC [11]. Одна из наиболее высоких на текущий момент плотин RCC и одна из крупнейших плотин в Африке — гравитационная плотина Gibe III в Эфиопии высотой 250 м, длиной гребня 670 м (объем бетона RCC — 6,5 Мм3). При ее возведении был поставлен рекорд скорости укладки бетона (по состоянию на декабрь 2014 года) — 18 519 м3/сут. Электростанция оснащена десятью турбинами Фрэнсиса суммарной мощностью 1870 МВт. Проект позволил начать заполнение водохранилища до завершения строительства, тем самым ускорив начало выработки электроэнергии.
Содержание цемента в бетонных смесях RCC для Gibe III, в зависимости от участка плотины, варьировалось в пределах 70—120 кг/м3. Более высокое содержание цемента в смеси назначалось при возведении частей плотины, примыкающих к верхнему бьефу (для соответствия требованиям водонепроницаемости и прочности на растяжение при динамических нагрузках) и нижнему бьефу (для соответствия требованиям прочности на сжатие).
Нижнюю часть плотины объемом 1,25 Мм3 возвели на шлакопортландцементе CEM III/A 32.5N, стабильность качества и непрерывность поставок которого контролировались итальянским производителем. Низкая теплота гидратации цемента данного типа позволила избежать появления термических трещин в массиве конструкции.
Остальная часть плотины объемом около 5 Мм3 была изготовления с использованием сульфатостойкого цемента с низкой теплотой гидратации CEM I 42.5N LHHS, выпускаемого в Эфиопии.
Проектная толщина слоя RCC составляла 40 см. Смесь RCC доставлялась на рабочие участки с помощью единой конвейерной системы, построенной на левом устое, с максимальной производительностью около 800 м3/ч. Укладка и распределение RCC выполнялись с помощью бульдозеров, оснащенных лазерными системами управления, обеспечивающими постоянную толщину слоя RCC.
Границы области нанесения подстилающей смеси в части плотины, примыкающей к верхнему бьефу, определялись требованиями к водонепроницаемости межслоевых швов. В нижней части плотины подстилающая смесь увеличивает сопротивление скольжению, в связи с чем повышается устойчивость плотины.
Одной из ключевых задач строительства плотины Gibe III стало проектирование водонепроницаемой грани верхнего бьефа, для решения которой был применен сложный комплекс технических решений:
- создание внешней широкой (40—80 см) полосы бетона RCC с повышенным содержанием цемента (120 кг/м3), с регулярным применением подстилающей смеси;
- нанесение распыляемой мембраны Mapei Purtop 1000 в нижней части плотины (ниже отметки 700 м над уровнем моря);
- установка внутренних гидрошпонок шириной 500 мм вдоль вертикальных швов и наружных гидрошпонок шириной 600 мм до отметки 770 м над уровнем моря;
- организация дренажной системы и другие меры.
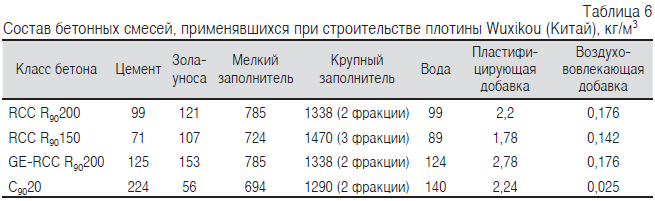
- зона гребня плотины — выполнена из обычного бетона класса C9020W6F50;
- противофильтрационные слои на напорной и низовой гранях плотины минимальной толщиной 2,5 м — из бетона RCC класса R90200 W6 F50;
- внутренняя часть плотины, для которой требования по прочности невысокие, — из бетона RCC класса R90150W6;
- противофильтрационный слой бетона в основании плотины — из бетона RCC класса R90200W6 (заполнение траншеи) и обычного бетона класса C9020 (подушка в основании);
- наружный, обогащенный раствором, слой — из бетона RCC (GE-RCC) класса R90200W6F50 толщиной 0,5 м.
8.4. Плотина Middle Vaitarana (Индия) — проектирование состава методом расчета смесей с высоким содержанием теста [6]. Эта плотина высотой 102,4 м и длиной 565 м возведена преимущественно из бетона RCC (1,55 Мм3), уложенного слоями толщиной 30 см. Обе грани (напорная и низовая) изготовлены из обогащенного цементным раствором вибрированного RCC. Из обычного бетона выполнены опоры, гребень и ледник для секции перелива (0,335 Мм3). Плотина была возведена за 3,5 года, скорость укладки бетона составляла 134 тыс. м3 в месяц; на ее возведение из обычного бетона потребовалось бы 5 лет. Раннее заполнение водохранилища обеспечило дополнительную прибыль в сумме US$27 млн. Само строительство по технологии RCC обошлось на 37 % дешевле стоимости этого же объекта, если бы он выполнялся из обычного бетона.
Была выполнена большая программа лабораторных экспериментов, цель которых заключалась в разработке смеси RCC, устойчивой к сегрегации во время транспортировки, выгрузки, укладки и уплотнения. При этом ставилась задача добиться высокой когезионной прочности и водонепроницаемости межслоевого шва без применения подстилающей смеси (за исключением ситуаций, связанных с образованием «холодного» шва).
На начальном этапе проектирования подбиралось соотношение цемента, золы и воды, которое должно было соответствовать требуемому начальному времени схватывания и прочности при сжатии. Было выполнено около 180 пробных замесов, в результате чего было установлено, что требованиям удовлетворяет массовое соотношение цемент/зола/вода, равное 75/135/115, в присутствии замедляющей добавки Fosroc Conplast “R”. Окончательный состав смеси RCC был таким:
- цемент — 75 кг/м3,
- зола-уноса — 135 кг/м3,
- вода — 115 кг/м3 (В/В = 0,55),
- замедляющая добавка — 2,52 кг/м3 (1,2 %),
- песок дробленый — 768 кг/м3 (объемное соотношение тесто/раствор равно 0,66),
- крупный заполнитель, фракции: 40 мм — 768 кг/м3, 20 мм — 420 кг/м3, 10 мм — 461 кг/м3.
ЛИТЕРАТУРА
1. Concrete construction engineering handbook, 2nd Edition / E.G. Nawy (ed.). CRC Press, 2008. 1586 p.
2. Avallone F., Jahn M., Marazzini O. Sika RCC dams handbook. Sika AG, 2019. 96 p.
3. Scott G.A., Nuss L.K., LaBoon J. Concrete dam evolution. The Bureau of Reclamation’s Contributions // Reclamation Centennial History Symposium, 2002.
4. Angelakis A.N., Baba A., Valipour M., Dietrich J., et al. Water dams: from ancient to present times and into the future // Water. 2024. Vol. 16. P. 1889. DOI: https:// doi.org/10.3390/w16131889.
5. Анискин Н.А., Шайтанов А.М. Строительство, конструкции и инновации плотин из малоцементного бетона // Вестн. МГСУ. 2020. Т. 16, № 7. С. 1018—1029.
6. Ashtankar V.B., Chore H.S. Development of design mix roller compacted concrete dam at Middle Vaitarana // Advances in Concrete Construction. 2014. Vol. 2. P. 125—144.
7. Warren T. Roller compacted concrete for dam construction [Электронный ресурс]. URL: http://www.pozzo.asia/uploads/media/PAPER13_Warren_R.pdf (дата обращения 29.12.2025).
8. Uji K. Roller compacted concrete dam and utilization of fly ash in Japan [Электронный ресурс]. URL: https://www.jsce.or.jp/committee/concrete/e/newsletter/newsletter05/3-Vietnam%20Joint%20Seminar%20(U... (дата обращения 29.12.2025).
9. Mix design investigation — roller compacted concrete construction, Upper Stillwater Dam, Utah // Dams. 1984. Paper 1 [Электронный ресурс]. URL: https://digitalcommons.usu.edu/govdocs_dams/1 (дата обращения 29.12.2025).
10. Zarrin O., Shirazi M. Roller compacting concrete “RCC” in dams // Intern. J. of Civil and Envir. Engin. 2015. Vol. 9, N 2 [Электронный ресурс]. URL: https://web.archive.org/web/20201227163803/https://zenodo.org/record/1338275/files/10001423.pdf (дата обращения 29.12.2025).
11. Pietrangeli G., Pietrangeli A., Cagiano de Azevedo A., Pittalis G. Design of the highest RCC dam (Gibe 3, H = 250 m)
[Электронный ресурс]. URL: https://www.pietrangeli.com/wp-content/uploads/2022/04/149-DESIGN-OF-THE-HIGHEST-RCC-DAM-_GIBE‑3-H‑2... (дата обращения 29.12.2025).
12. Qin G., Chen Y. Case study on zoning and construction of roller-compacted-concrete gravity dams // MATEC Web of Conferences. 2018. Vol. 246. P. 02042. DOI: https://doi.org/10.1051/matecconf/201824602042.
| Автор: А.С. Брыков |
| Рубрика: Бетон |
| Ключевые слова: уплотняемый катком бетон, плотина, жесткая бетонная смесь, зола-уноса |