



Применение фторсодержащих отходов как способ сокращения расхода топлива и выбросов в атмосферу при обжиге клинкера
РЕФЕРАТ. В статье рассмотрена эффективность использования отхода электролитического производства алюминия в качестве фторсодержащего минерализатора при обжиге клинкера. При применении этого минерализатора ускоряются процессы клинкерообразования, а температура спекания клинкера может снизиться до 1375—1400 °С в зависимости от количества введенного отхода, что позволяет сократить удельный расход топлива и выбросы CO2 и NOx. Расход топлива может снизиться на 4,0—9,0 % при обжиге клинкера по мокрому способу и на 3,0—4,0 % — при обжиге по сухому способу производства. Выбросы NOx могут сократиться примерно на 15—20 %, а выбросы CO2 — на 5—8 кг/т клинкера в зависимости от количества введенного минерализатора и способа производства клинкера.
Ключевые слова: обжиг клинкера, минерализатор, фторсодержащий отход, расход топлива, энергосбережение, выбросы СО2 и NOх.
Keywords: clinker firing, mineralizer, fluorinated waste, fuel consumption, energy saving, CO2 and NOx emissions.
Введение
В настоящее время цементная промышленность сталкивается с рядом серьезных технологических вызовов, в числе которых — потребление большого количества топливно-энергетических ресурсов и связанные с ним значительные выбросы СО2 и NOх в атмосферу [1, 2]. Эти взаимосвязанные между собой факторы наряду с другими причинами обусловливают высокую себестоимость цемента. Специалисты ищут пути решения данных проблем, позволяющие снизить затраты и повысить экологичность производства без ущерба производительности предприятия и качеству продукта [3].
Снижению выбросов NOх и СО2 на предприятиях способствуют законодательные меры, внедрение более совершенных технологий и мониторинг выбросов [4]. Один из зарекомендовавших себя способов энергосбережения и сокращения вредных выбросов — замена клинкера минеральными добавками. Производство многими предприятиями малоклинкерных цементов в больших масштабах может гарантировать кардинальное снижение выбросов отходящих газов, прямо пропорциональное доле замещаемого клинкера [5—7]. Отметим, что в данном случае при увеличении количества выпускаемого продукта обеспечивается лишь снижение удельных выбросов и удельного энергопотребления. Абсолютное значение выбросов при этом не изменяется. Однако в определенных сферах строительства необходимо применять цемент, не содержащий минеральных добавок.
Снижение потребления топливно-энергетических ресурсов может обеспечиваться также за счет использования альтернативных видов сырья [8], но далеко не у всех предприятий есть возможность замены сырьевых компонентов. При неизменной сырьевой базе уменьшить выбросы СО2 и NOх можно за счет снижения расхода топлива, затрачиваемого на обжиг клинкера.
Один из наиболее эффективных способов энергосбережения — ввод минерализующих добавок в сырьевую смесь [9—11]. Применение минерализаторов позволяет снизить температуру обжига портландцементного клинкера, при этом можно сохранить показатели его качества, снизить объемы вредных выбросов, а также интенсифицировать обжиг трудноспекаемых сырьевых смесей и повысить производительность печных агрегатов [12, 13]. По данным научных исследований и многолетнего опыта промышленного применения, фторсодержащие минерализаторы эффективнее, чем щелочные и серосодержащие соединения [14—16].
Звеном, объединяющим использование техногенных отходов и применение минерализаторов в процессе производства портландцементного клинкера, является ввод фторсодержащих отходов электролитического производства алюминия в качестве минерализующей добавки [17, 18], что обусловлено высоким содержанием в их составе фторсодержащих соединений. Кроме того, в их составе содержится до 50 % углерода, который может служить выгорающей добавкой. Использование такого техногенного отхода позволит не только решить технологическую задачу энергосбережения и интенсификации процесса обжига портландцементного клинкера, но и внести вклад в утилизацию промышленных отходов, реализуя принципы экономики замкнутого цикла.
Материалы и методы
Исходные материалы и получаемые образцы клинкера и цемента исследовали при помощи методов рентгеновской флуоресценции (при помощи спектрометра серии ARL 9900 WorkStation), рентгенодифракционного фазового анализа (на дифрактометре ARL X’TRA Thermo Fisher Scientific с медным анодом), дифференциально-сканирующей калориметрии (на приборе синхронного термического анализа STA 449 F5 фирмы NETZSCH) и этилово-глицератного метода.
Исходная сырьевая смесь, рассчитанная на получение рядового портландцементного клинкера, состояла из карбонатного, алюминатного, силикатного и железистого компонентов, в качестве которых, чтобы исключить влияние входящих в состав природного сырья примесных соединений, использовали химические реактивы: карбонат кальция (ч.д.а.), оксид кремния (IV) (ч.д.а), оксид алюминия Al2O3 (ч.д.а.), оксид железа (III) (ос.ч.). Химический состав и модульные характеристики сырьевой смеси и клинкера приведены в табл. 1—3.
Таблица 1
Химический состав исходной сырьевой смеси, % масс.
| SiO2 | Al2O3 | Fe2O3 | CaO | ППП | Прочее | Сумма |
| 14,44 | 3,09 | 2,71 | 43,66 | 34,47 | 1,61 | 100 |
Таблица 2
Химический состав клинкера, % масс.
| SiO2 | Al2O3 | Fe2O3 | CaO | Прочее | Сумма |
| 22,04 | 4,72 | 4,14 | 66,63 | 2,46 |
100 |
Таблица 3
Характеристики синтезированного клинкера
| Расчетный фазовый состав, % масс. | Модули | |||||
| С3S | C2S | C3A | C4AF | КН | n | p |
| 66,16 | 13,28 | 5,49 | 12,59 | 0,93 | 2,49 | 1,14 |
В качестве фторсодержащего минерализатора использовался электродный бой — отход из отвалов Красноярского алюминиевого завода АО «РУСАЛ Красноярск». Бóльшую часть этого отхода составляют углерод и криолит — гексафтороалюминат натрия (Na3AlF6). Чтобы оценить только минерализующий эффект отхода электролитического производства алюминия, его подвергали предварительной термической обработке — прокаливанию при температуре 600—700 °C до полного выгорания углеродной составляющей. Элементный и фазовый составы фторсодержащего отхода после термической обработки представлены в табл. 4 и на рис. 1 соответственно.
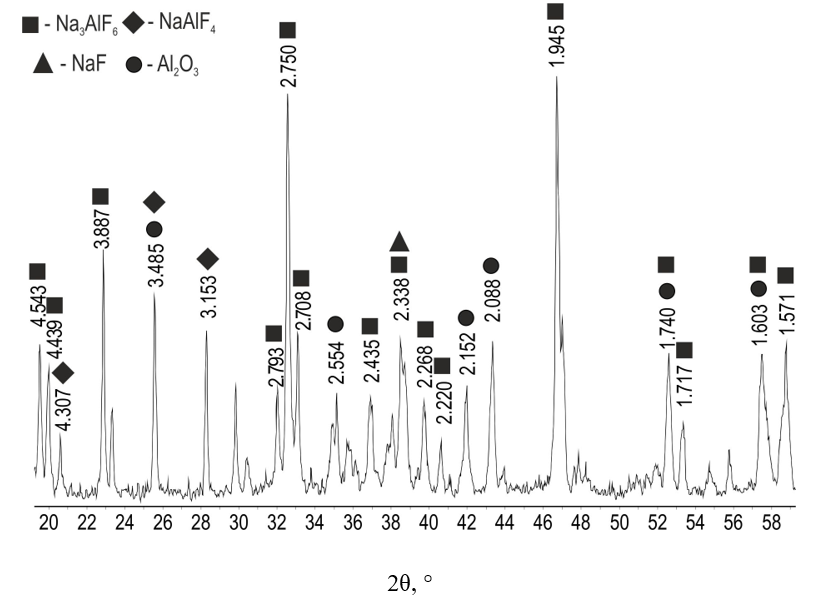
Рис. 1. Фазовый состав техногенного отхода электролитического производства алюминия
Таблица 4
Элементный состав техногенного отхода электролитического производства алюминия, % масс.
| Отход | Si | Al |
Fe |
Ca |
Mg |
S |
F |
K |
Na |
Горючая часть |
|
Исходный |
0,18 |
12,55 |
1,16 |
1,44 |
0,27 | 1,46 | 19,38 | 0,25 | 16,94 |
46,38 |
| Термически обработанный |
0,34 |
23,24 |
2,14 |
2,66 |
0,50 |
2,70 |
35,9 |
0,46 |
31,38 |
— |
В состав сырьевой смеси фторсодержащий отход вводился в количестве 0,25; 0,50; 0,75 % масс. в пересчете на фтор сверх 100 %. Добавка не вводилась в количестве менее 0,25 % масс. по причине недостаточной эффективности и в количестве более 0,75 % масс. с целью не допустить введение избыточного количества щелочных соединений в сырьевую смесь и перерасход фторсодержащего отхода. В качестве контрольного образца использовалась сырьевая смесь, не содержащая минерализующих добавок.
Сырьевые смеси готовили путем гомогенизации исходных материалов, измельченных до полного прохождения через сито с размером ячейки сетки 0,08 мм, в смесителе типа «пьяная бочка». Полученные смеси прессовали в цилиндрические образцы двух видов: 1) массой 2 г и диаметром 2 см — чтобы определить степень усвоения CaO клинкерными минералами; 2) массой 15 г и диаметром 3 см — для рентгенофазового и рентгено-флуоресцентного методов анализа.
Образцы первого вида обжигали в лабораторной печи в интервале температур 1250—1450 °C с шагом 25 °C и изотермической выдержкой в течение 15 мин, после чего охлаждали до комнатной температуры на воздухе.
Образцы второго вида также обжигали в лабораторной печи, а температуру их обжига подбирали исходя из результатов анализа свободного оксида кальция (CaOсв). После изотермической выдержки при заданной температуре в течение 60 мин эти образцы охлаждали в печи до температуры 1200 °C и далее — на воздухе до комнатной температуры. Такой температурный режим был выбран, чтобы максимально приблизить его к режиму обжига портландцементного клинкера на цементных предприятиях.
Результаты
Снижение температуры обжига портландцементного клинкера позволяет снизить удельный расход топлива и тем самым — количество CO2, выделяющегося при его сжигании, а также сократить выбросы оксидов азота (за счет снижения температуры факела). Предел снижения температуры обжига при вводе фторсодержащего техногенного отхода электролитического производства алюминия в сырьевую смесь определяли путем анализа содержания свободного оксида кальция этилово-глицератным методом в обожженных образцах.
Согласно результатам анализа (рис. 2), ввод 0,25—0,75 % фторсодержащего техногенного отхода в сырьевую смесь способствует ускоренному связыванию СаО в клинкерные минералы. При обжиге бездобавочной смеси скорость усвоения СаО максимальна в интервале температур 1325—1350 °C, что объясняется появлением расплава в системе и активным образованием трехкальциевого силиката. Полностью СаО не усваивается — в продукте обжига при температуре 1450 °C обнаружено 0,163 % СаОсв. Характер кривых на рис. 2, отражающих процесс усвоения оксида кальция в смесях с добавлением фторсодержащего минерализатора, схож и указывает на равномерность протекания этого процесса в приведенном температурном интервале. Полное связывание СаО в составе клинкерных минералов в случае дозировки минерализатора 0,25 % F– достигается при температуре 1450 °C, для дозировки 0,5 % F– — при 1400 °C, а для 0,75 % F– — при 1375 °C. Таким образом, ввод в сырьевую смесь предварительно термически обработанного техногенного отхода в количестве 0,5—0,75 % масс. в пересчете на F– позволяет снизить температуру обжига клинкера на 50—75 °C.
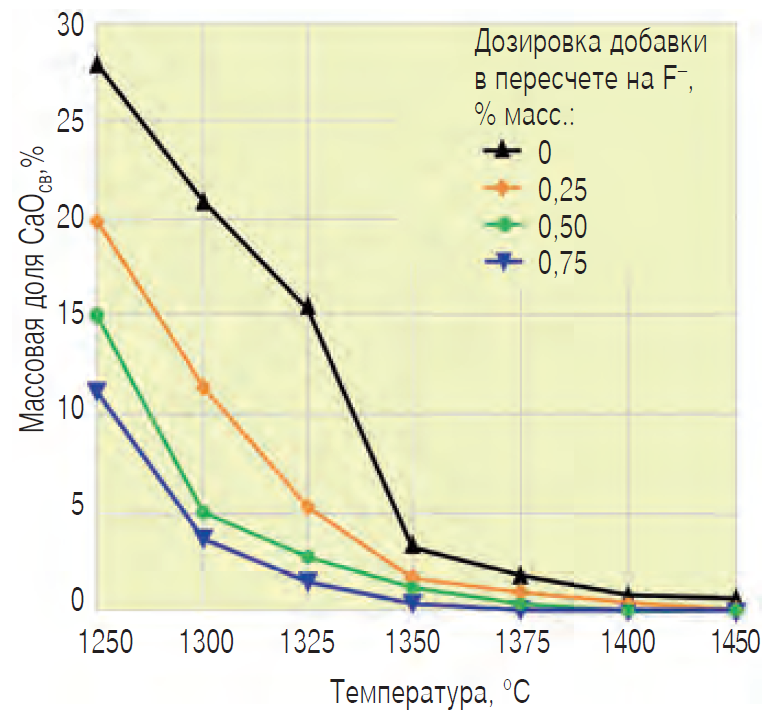
Рис. 2. Влияние добавки фторсодержащего отхода на содержание CaOсв в продуктах обжига
Образцы клинкера второй партии обжигали при температуре, выбранной на основании результатов обжига малых образцов. Для смеси без добавки и смеси, содержавшей ее в количестве 0,25 % (в пересчете на F–), была выбрана температура обжига 1450 °C, для смеси с добавкой 0,5 % F– — 1400 °C, с добавкой 0,75 % F– — 1375 °C.
В фазовом составе клинкера, полученного без использования минерализатора, наряду с основными клинкерными фазами присутствует СаОсв (d = 2,408 Å) (рис. 3). В продуктах обжига сырьевых смесей с 0,25; 0,5 и 0,75 % F– полностью усвоен СаО и сформированы основные клинкерные минералы, а дополнительные фазы не идентифицированы. Таким образом, применение фторсодержащего минерализатора и снижение температуры обжига не оказывают существенного влияния на фазовый состав портландцементного клинкера.
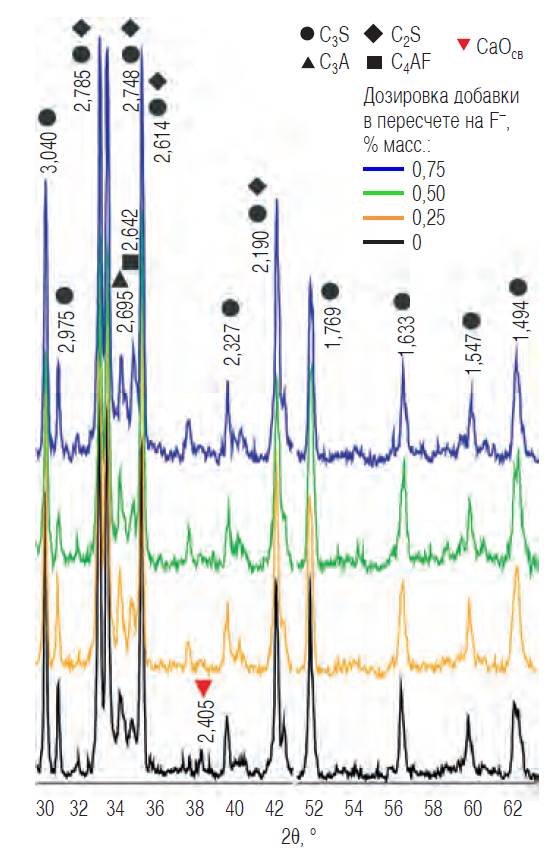
Рис. 3. Фазовый состав клинкера
Проведенные исследования позволили разработать способ интенсификации процесса обжига портландцементного клинкера, адаптированный для использования на цементных предприятиях, работающих по мокрому и сухому способам.
При производстве клинкера мокрым способом можно применять фтор- и углеродсодержащие техногенные отходы в исходном виде. Такой отход измельчается совместно с другими сырьевыми компонентами, после чего их смесь гомогенизируется с получением однородного сырьевого шлама, который подается во вращающуюся печь на обжиг [19]. Это позволит обеспечить равномерное распределение минерализатора в сырьевом шламе и тем самым его наиболее эффективное взаимодействие с сырьевыми компонентами. При этом горючая часть минерализатора будет выполнять роль выгорающей добавки — дополнительного источника теплоты в печной системе наряду с основным видом топлива. По результатам комплексного термического анализа исследуемого минерализатора, при окислении горючей части может выделяться теплота в количестве 10 300 кДж/кг добавки.
С учетом данных табл. 4 содержание минерализатора в сырьевой смеси, при котором в нее поступает 0,25 % F–, равно 1,290 %. По данным материального баланса обжига клинкера, теоретический расход сухой сырьевой смеси (без минерализатора) равен 1,526 кг/кгкл. Тогда расход минерализатора — 1,526 · 1,290/100 = 0,0197 кг/кгкл, а теплота, выделяющаяся при сжигании его выгорающей части, — 10 300 · 0,0197 = 203 кДж/кг клинкера. Аналогичные расчеты выполнены для дозировок добавки 0,5 и 0,75 % F–. В соответствии с результатами проведенных предварительных расчетов, ввод минерализатора позволяет за счет выгорания его углеродсодержащей части сократить удельный расход топлива на 2,5—7,0 %.
Кроме того, как показано выше, фторсодержащая минеральная составляющая добавки вступает в химические реакции с сырьевыми компонентами, что позволяет снизить температуры, при которых в системе протекают процессы клинкерообразования и появляется расплав, в связи с чем можно снизить и температуру факела tф. Эту температуру рассчитывали по формуле
tф = (qт + qв — qп)/(Vпг · cпг), (1)
где qт, qв, qп — теплота, выделяющаяся при сжигании топлива, теплота вторичного воздуха и тепловые потери (приняты равными 0,22qт); Vпг, cпг — объем продуктов горения топлива и их теплоемкость соответственно.
В результате расчетов материального и теплового балансов обжига клинкера получено следующее:
- в случае отсутствия минерализатора — qт = 5979, qв = 1041, qп = 1315 кДж/ кг клинкера; Vпг · cпг = 3,187 кДж/(кг клинкера · °C). Расчет по уравнению (1) дает qф = 1794 °C. По данным выполненного по уравнению Стефана—Больцмана расчета теплообмена излучением между факелом и обжигаемым материалом, при температуре последнего 1450 °C удельный тепловой поток равен 245 000 Вт/м2;
- при вводе минерализатора — принято, что удельный тепловой поток при теплообмене излучением также равен 245 000 Вт/ м2, тогда при снижении температуры обжигаемого материала с 1450 до 1375 °C получим qф = 1748 °C. Ввиду снижения температуры факела Vпг · cпг уменьшится с 3,187 до 3,10 кДж/ (кг клинкера · °C). Подставив эти данные в уравнение (1) и приняв qв = 1041 кДж/кг клинкера и qт = 0,22qт, получим qт = 5613 кДж/кг клинкера.
Однако такое применение электродного боя не рекомендуется при сухом способе производства портландцементного клинкера ввиду возможности выделения летучих веществ из горючей части минерализатора с их последующим выходом из печной системы без сгорания.
Можно рассмотреть вариант подачи электродного боя в декарбонизатор. Однако в этом случае существует риск недостаточно равномерного перемешивания минерализатора с сырьевыми компонентами, что может приводить к его ограниченному воздействию на обжиг и спекание клинкера. Также отметим, что, несмотря на необходимость поддерживать постоянную температуру в декарбонизаторе, в местах окисления основного топлива и горючей части минерализатора возможно локальное превышение оптимальной температуры, которое может привести к частичной возгонке иона фтора.
В связи с этим рекомендуется при сухом способе производства применять фторсодержащий отход электролитического производства алюминия без горючей составляющей [20] — подвергать его предварительной термической обработке до полного удаления горючей части и далее вводить в сырьевую смесь на стадии подготовки сырьевых компонентов для тщательного усреднения. При этом эффект будет достигаться исключительно за счет влияния содержащегося в электродном бое фтора на физико-химические процессы, протекающие во время обжига портландцементного клинкера, и обусловленного этим снижения температуры обжига. В результате можно снизить удельный расход топлива на 3,0—4,0 %.
По данным ориентировочных расчетов, если в качестве технологического топлива применяется природный газ, то при уменьшении его расхода за счет ввода минерализатора в сырьевую смесь выбросы CO2 могут снизиться примерно на 5—8 кг/т клинкера.
Снижение температуры обжига клинкера позволит сократить также выбросы NOx. По результатам оценки, выполненной на основании данных справочника [21] об образовании NOx при высоких температурах (принималось, что содержание кислорода в газах равно 2,5—3 %), за счет снижения этой температуры с 1450 до 1375 °C можно снизить их выбросы на 15—20 %.
Показатели снижения выбросов CO2 и NOx будут зависеть от количества введенного электродного боя и способа производства клинкера.
При применении добавки фторуглеродсодержащего отхода электролитического производства алюминия в производстве клинкера любым способом ее дозировка, необходимая для того, чтобы достичь требуемой эффективности, подбирается индивидуально с учетом характеристик используемых сырьевых компонентов, однако рекомендуемый интервал дозировки — 0,25—0,75 % масс. в пересчете на фтор.
Выводы
1. Эффективность использования фторуглеродсодержащего техногенного отхода электролитического производства алюминия в качестве минерализующей и выгорающей добавки обусловлена его химическим составом, богатым соединениями фтора и углеродом.
2. Введение исследованного минерализатора в количестве 0,25—0,75 % масс. в пересчете на фтор способствует ускорению всех физико-химических процессов и полноте образования основных клинкерных минералов при температуре на 50—75 °C ниже, чем при обжиге без использования минерализаторов.
3. При производстве портландцементного клинкера мокрым способом с применением фторуглеродсодержащего техногенного отхода расход топлива может снизиться на 4,0—9,0 % за счет минерализующего эффекта фтора и выделения тепла при окислении горючей составляющей отхода. Применение такого отхода после предварительной термической обработки при производстве клинкера сухим способом может способствовать сокращению удельного расхода топлива на 3,0—4,0 % за счет ускоренного минералообразования под влиянием соединений фтора.
4. За счет снижения температуры обжига портландцементного клинкера и удельного расхода топлива при использовании фторуглеродсодержащего отхода выбросы CO2, обусловленные сжиганием топлива, могут сократиться на 5—8 кг/т клинкера, а выбросы NOx — на 15—20 % (ввиду снижения температуры факела). Кроме того, уменьшится удельное тепловое напряжение, т. е. тепловая нагрузка на футеровку вращающихся печей, что должно обеспечить повышение срока ее службы.
ЛИТЕРАТУРА
1. Naqi A., Jang, J.G. Recent progress in green cement technology utilizing low-carbon emission fuels and raw materials: A review // Sustainability. 2019. Vol. 11. P. 537. DOI: https://doi.org/10.3390/su11020537.
2. Taylor M., Tam C., Gielen D. Energy efficiency and CO2 emissions from the global cement industry. Paris: IEA, 2006. 50 p.
3. Польманн Х. Пути сокращения выбросов CO2 при производстве альтернативных цементов // Цемент и его применение. 2016. № 2. С. 89—93.
4. Ouyang D., Wu Q., Wang Sh., Liu K., et al. Strategic approach to reduce environmental damage by CO2 and air pollution based on Energy-Material-Emission Nexus: Insights from Beijing // Resources Conservation and Recycling. 2025. P. 215. DOI: https://doi.org/10.10 16/j.resconrec.2024.108078.
5. Хегде С.Б. Цементная промышленность стремится к углеродной нейтральности // Цемент и его применение. 2023. № 1. С. 66—69.
6. Санчес Де Рохас М.И., Асенсио Е., Фриас М. и др. Низкоклинкерные цементы, содержащие строительные отходы и лом как пуццолановую добавку // Цемент и его применение. 2020. № 2. С. 84—89.
7. Li X., Wanner A., Hesse Ch., Friesen S., Dengler J. Clinker-free cement based on calcined clay, slag, portlandite, anhydrite, and C—S—H seeding: An SCM‑based low-carbon cementitious binder approach // Construction and Building Mater. 2024. Vol. 442. P. 137546. DOI: https://doi.org/10.1016/j.conbuildmat.2024.137546.
8. Luo W., Shi Zh., Wang W., А Yu., et al. Eco-friendly cement clinker manufacturing using industrial solid waste and natural idle resources as alternative raw materials // Energy Environment Management. 2025. Vol. 1, N2. P. 59—65. DOI: https://doi.org/10.63333/eem.v1n27.
9. Carvalho I., Andrade Neto J., de Matos P., Lothenbach B., et al. The role of foreign ions in Portland cement production and properties: A state-of-the-art review on phase formation, polymorphism and hydration // Cement and Concrete Composites. 2025. Vol. 159. P. 105989. DOI: https://doi.org/10.1016/j.cemconcomp.2025.105989
10. Войтов И.В., Анкуда М.К., Кузьменков М.И. Применение техногенных продуктов в целях энергосбережения при производстве портландцементного клинкера // Цемент и его применение. 2022. № 3. С. 56—58.
11. Bouregba A., Diouri A., Elghattas B., Boukhari A., et al. Influence of fluorine on clinker burnability and mechanical properties of CPA Moroccan cement // MATEC Web Conf. 2018. Vol. 149. P. 01075. DOI: https://doi.org/10.1016/j.cemconcomp.2025.105989.
12. Нимчик А. Г., Усманов Х.Л., Кадырова З.Р. Влияние отходов химических производств на процессы минералообразования в портландцементном клинкере // Цемент и его применение. 2020. № 3. С. 96—99.
13. Новоселов А.Г., Дреер Ю.И., Новоселова И.Н., Левина Ю.А. Снижение выбросов NOx в производстве цемента для обеспечения безопасности труда // Изв. Тульского гос. ун-та. Науки о Земле. 2024. № 2. С. 184—195.
14. Mend B., Lee Y., Kim J.-H.J., Chu Y.-S. Reducing cement clinker sintering temperature using fluorine-containing semiconductor waste // Materials. 2025. Vol. 18. P. 4202. DOI: https://doi.org/10.3390/ma18174202.
15. Волконский Б.В., Коновалов П.Ф., Макашев С.Д. Минерализаторы в цементной промышленности. М.: Изд-во литературы по строительству, 1964. 200 c.
16. Зубехин А.П. Влияние некоторых катионов и анионов минерализаторов на процесс минералообразования и структуру цементного клинкера: Автореф. дисс. … канд. техн. наук. Новочеркасск, 1964. 24 с.
17. Kulikov B.P., Vasyunina N., Dubova I., Samoylo A.S., et al. Portland сement сlinker production using synthetic fluorite and graphitic carbon based additives // Ecology and Industry of Russia. 2023. Vol. 27. P. 42—47. DOI: https://doi.org/10.18412/1816-0395-2023-10-42-47.
18. Енджиевская И.Г., Демина А.В., Галкин М.А. Получение цемента с использованием минерализатора на основе из фторуглеродсодержащего отхода // Строительство и техногенная безопасность. 2023. № S1. С. 156—164.
19. Патент № 2834608 Российская Федерация. Способ интенсификации процесса обжига портландцементного клинкера фторсодержащим отходом в печах мокрого способа производства: № 2024118377 / Новоселов А.Г., Дреер Ю.И.: заявлен 02.07.2024: опубликован 11.02.2025, бюл. № 5.
20. Патент № 2832453 Российская Федерация. Способ интенсификации процесса обжига портландцементного клинкера фторсодержащим отходом в печах сухого способа производства: № 2024118373 / Дреер Ю.И., Новоселов А.Г.: заявлен 02.07.2024: опубликован 24.12.2025, бюл. № 36.
21. ИТС 6—2024. Производство цемента. Утвержден приказом Федерального агентства по техническому регулированию и метрологии от 16 сентября 2024 г. № 2231 [Электронный ресурс]. URL: https://www.rst.gov.ru/portal/gost/home/activity/NDT/sprav_NDT_2024 (дата обращения 30.12.2025).
| Автор: А.Г. Новоселов, Ю.И. Дреер, Ю.И. Литвинова, И.Н. Новоселова |
| Рубрика: Использование отходов |
| Ключевые слова: обжиг клинкера, минерализатор, фторсодержащий отход, расход топлива, энергосбережение, выбросы СО2 и NOх |