



Роль цементов низкой водопотребности в снижении «углеродного следа» цементной промышлености
Реферат. В статье описаны история, технология, преимущества и области применения цементов низкой водопотребности (ЦНВ), получаемых путем совместного помола портландцементного клинкера (либо готового цемента), минеральных добавок и органического пластификатора. Данное техническое решение соответствует современному мировому тренду экологически устойчивого развития цементной промышленности. ЦНВ могут стать основным конечным продуктом цементных предприятий России и других стран — «зеленой» альтернативой выпускаемым ими материалам.
Ключевые слова: цементы низкой водопотребности, ЦНВ, декарбонизация.
Keywords: low water demand cements, LWDC, decarbonization.
Введение
Мировое производство портландцемента (ПЦ) находится на стабильно высоком уровне: в настоящее время его годовое потребление превышает 4 млрд т. При этом строительный сектор ответственен за высокую долю выбросов СО2, потребления энергии и невозобновляемых ресурсов, а также за формирование производственных отходов [1], и идет в своем развитии по пути глобального сокращения техногенного углеродного следа, прежде всего в индустрии строительных материалов. Цемент — основной компонент бетона и вместе с тем самый дорогостоящий. Кроме того, его производство существенно влияет на окружающую среду. Получение цементного клинкера сопровождается выделением большого количества СО2 [2, 3], поэтому один из главных экологических критериев бетона — его клинкероемкость: чем меньше клинкера в цементе и цемента в бетоне, тем ниже углеродный след последнего в строительстве. Исходя из этого, все более актуальными становятся исследования в области композиционных и бесклинкерных цементов, как альтернативы традиционному ПЦ [4]. Однако в настоящее время многие альтернативные подходы к производству и применению цемента и бетона либо слишком дороги, либо еще недостаточно проработаны, либо внедряются слишком медленно. ПЦ по комплексу свойств (технических, экономических и экологических) остается незаменимым материалом, хотя разработаны и применяются (в меньших масштабах) различные бесклинкерные вяжущие — гипсовые, магнезиальные, шлакощелочные и др.
В связи с этим разработка эффективного альтернативного типа вяжущего, не уступающего по комплексу свойств ПЦ, выпускаемым сегодня в промышленных масштабах, является актуальной задачей.
Пути «смягчения» энергетических и экологических проблем при производстве ПЦ и вяжущих на его основе широко известны [5—7]:
- совершенствование технологии производства ПЦ‑клинкера,
- производство смешанных и композиционных цементов,
- получение тонкомолотых многокомпонентных цементов,
- производство цементов низкой водопотребности (ЦНВ).
Появление и развитие ЦНВ
В 1980-е годы в СССР впервые были получены эффективные цементные вяжущие, которые по комплексу физико-технических показателей и по сей день превосходят все существующие виды промышленных ПЦ [10]. Речь идет о ЦНВ или, как их вначале называли, вяжущих низкой водопотребности (ВНВ). В то время ЦНВ получали путем совместного помола товарного ПЦ марки 400 с сухим суперпластификатором (олигометиленнафталинсульфонатом натрия — С‑3) в шаровых мельницах. Оказалось, что, несмотря на бо´льшую тонину (450—500 м2/кг), новые вяжущие обладают значительно меньшей водопотребностью, чем стандартные ПЦ, и эта особенность стала их отличительным признаком. Марочная прочность ЦНВ достигала 80—90 МПа.
Позже на смену традиционно применяемому суперпластификатору С‑3 появились новые, более эффективные (гипер-) пластификаторы на основе поликарбоксилатных соединений — нормальная густота теста ЦНВ снизилась до 12—13 %, а водопотребность высокоподвижной бетонной смеси составляла всего 90—100 л на 1 м3 [9, 10].
Физико-химическая основа процесса получения ЦНВ — преадсорбционное механическое нанесение пластификатора (по сути, поверхностно-активного вещества — ПАВ) на поверхность частиц ПЦ при помоле [11—13]. Синергизм механохимической активации компонентов ЦНВ и их функционализация ярко проявляются и при совместном помоле цемента с минеральными наполнителями разной химической природы в присутствии пластификатора. Получаемые при этом «разбавленные» ЦНВ имеют, как и бездобавочный ЦНВ, высокую активность, превосходящую активность исходного ПЦ [14, 15].
В ЦНВ наиболее полно реализуется потенциал цементного клинкера, минерального наполнителя и суперпластификатора (СП) — ПАВ, выполняющего в этом случае две функции: интенсификатора помола при получении самого вяжущего и пластификатора (а точнее, водоредуцирующего компонента) в будущей бетонной смеси. Очень важно, что в последней эффективность СП в составе ЦНВ значительно выше, чем при его вводе с водой затворения [12].
Практический опыт позволил накопить большой объем экспериментальных данных по технологии ЦНВ и бетонов, в том числе на основе опытно-промышленных партий ЦНВ, выпущенных на цементных заводах России в количестве около 800 тыс. т. Коллективами ученых и производственников разработаны технические условия по ВНВ (ТУ 44-3-963-87, ТУ 47-3-1117-89, ТУ 21-25-20-92 и ТУ 5744-002-00369171-97).
В Казанском государственном архитектурно-строительном университете на кафедре ТСМИК коллектив ученых (В.Г. Хозин, О.В. Хохряков, И.С. Сибгатуллин, Р. Козлов, Н.М. Красиникова) с 2010 года начал заниматься разработкой ЦНВ с применением нерудных ископаемых Татарстана и промышленных отходов [10, 16, 17]. Результатом стало строительство в Казани опытно-промышленной линии производства ЦНВ с применением в качестве второго компонента доломитизированных известняков. Кроме того, издана монография [7], защищена диссертация [18] и выпущен ПНСТ 974—2024 «Цементы низкой водопотребности. Технические условия».
В ОЭЗ «Алабуга» в 2020 году при авторском участии М.Я. Бикбау был построен мини-завод по производству «кремнеземистого» ЦНВ (с применением кварцевого песка вместо известняка в качестве второго компонента). Указанный выше коллектив ученых участвовал в запуске и последующем научно-техническом сопровождении работы предприятия, и сотрудничество с ним продолжается. Ныне ООО «Татцемент» выпускает по заказам ЦНВ‑100 и иногда «гибридный» карбонатный ЦНВ.
ЦНВ с наполнителями
ЦНВ можно производить, применяя в качестве второго компонента различные минеральные продукты, как имеющие гидравлическую активность (гранулированные доменные шлаки), так и с пуццолановым эффектом (кремнеземистые), а также «инертные» наполнители (известняки), т. е. все те сырьевые компоненты, которые указаны в ГОСТ 31108—2020 «Цементы общестроительные. Технические условия» как минеральные добавки и вводятся в состав цемента при помоле с клинкером. ЦНВ получают таким же образом, но дополнительно в мельницу при помоле вводится суперпластификатор.
Классификация ЦНВ показана на рис. 1.
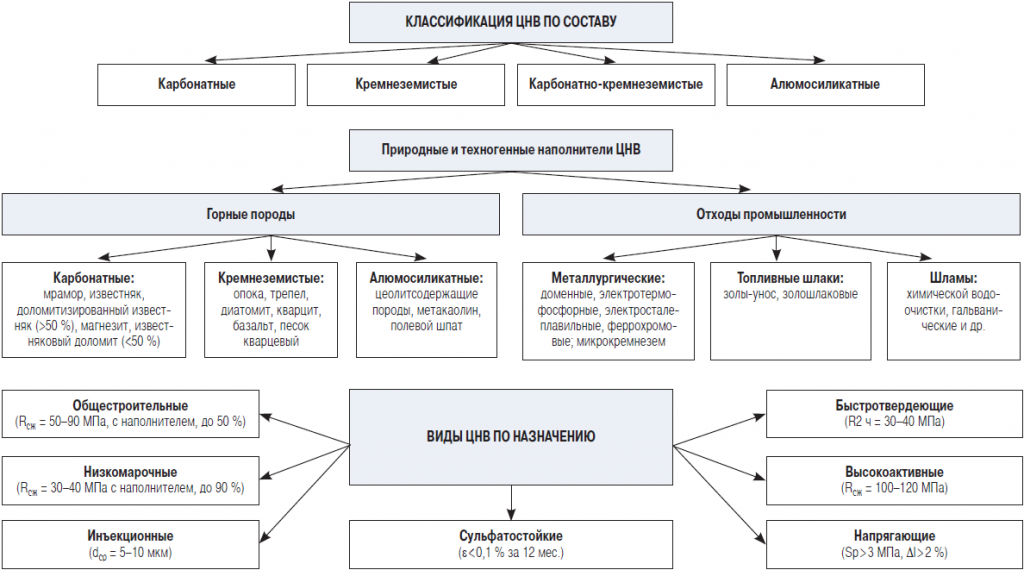
Рис. 1. Классификация ЦНВ [15]
Почти все исследования ЦНВ и их известных аналогов посвящены кремнеземсодержащим видам, в которых высокий пуццоланический эффект обусловлен тонкой дисперсностью молотого наполнителя (кварцевого песка, шлака, отходов ГОК и др.) [19—22].
Однако наиболее эффективным минеральным компонентом при производстве ЦНВ являются карбонатные породы (известняки, доломитизированные известняки, доломиты, но не мел) — самые распространенные в России горные породы осадочного происхождения: сотни месторождений, тысячи карьеров. Поэтому первая причина их выбора — доступность и дешевизна сырья, в частности, высевок (мелочи до 10 мм), являющихся отходами дробильно-сортировочных заводов. При этом, как известно, известняки — главный сырьевой компонент цементных заводов.
Вторая причина — высокая размолоспособность большинства известняков и доломитов, обусловленная их низкой твердостью и малой прочностью [23, 24].
Третья — возможность химического взаимодействия тонкомолотых карбонатов с алюминатной составляющей ПЦ при его гидратации: образование гидрокарбоалюминатов кальция и магния при невысоких температурах, ускорение гидратации частиц клинкера и рост прочности цементного камня [25].
Четвертая — давно известно, что карбонатные порошки уменьшают водопотребность, расслаиваемость и водоотделение бетонных смесей, повышают их пластичность, плотность, однородность, снижают усадку и тепловыделение при твердении [26].
Технологические основы и свойства «карбонатных» и «кремнеземистых» ЦНВ
Традиционное изготовление композиционных ЦНВ ориентировано на совместный помол компонентов. Однако такой способ относится к ЦНВ с кремнеземсодержащими наполнителями (кварцевым песком), близкими по твердости к портландцементному клинкеру: по шкале Мооса его твердость составляет 6—6,5, кварца — 7. Известняк имеет невысокую твердость (3—3,5), и процедура приготовления «карбонатного» ЦНВ должна быть иной, так как при совместном помоле происходит опережающее измельчение известняка и недоизмельчение клинкера [27]. Это явление наблюдается и в цементах европейских производителей с добавлением известняка — СЕМ II/A-LL и СЕМ II/B-LL, которые, при нормируемой удельной поверхности 450 м2/кг, в результате недомола клинкера имеют сниженную прочность.
В связи с этим «карбонатный» ЦНВ‑50 необходимо изготавливать по последовательно-раздельной схеме помола (рис. 2), включающей в себя помол ПЦ с СП и последующий домол с известняком до требуемой удельной поверхности ЦНВ.
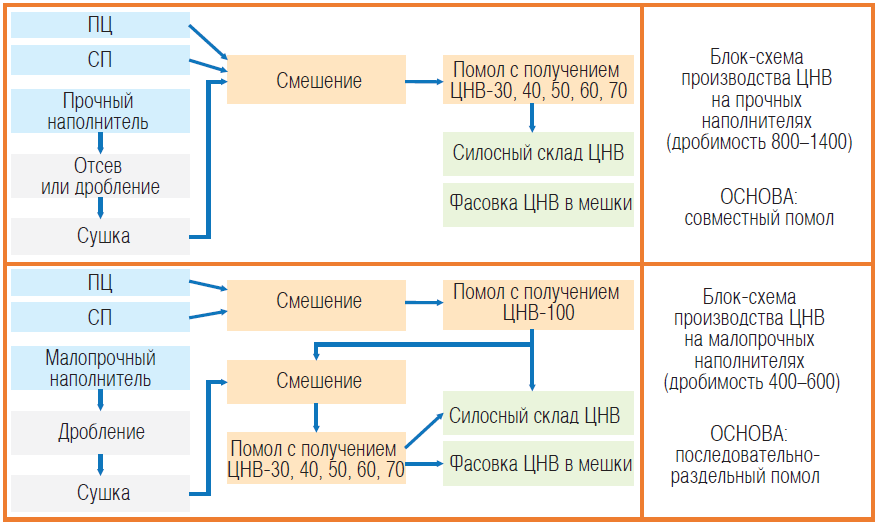
Рис. 2. Составы и технологии получения ЦНВ
В работе [28] выявлены характерные кинетические кривые набора прочности бетоном, твердеющим в нормальных условиях, которые показывают, что высокая ранняя прочность состава с «карбонатным» ЦНВ‑50КБ (50 % клинкера и 50 % известняка) позволяет сократить сроки распалубки и затраты на тепловлажностную обработку сборного железобетона на заводах ЖБИ.
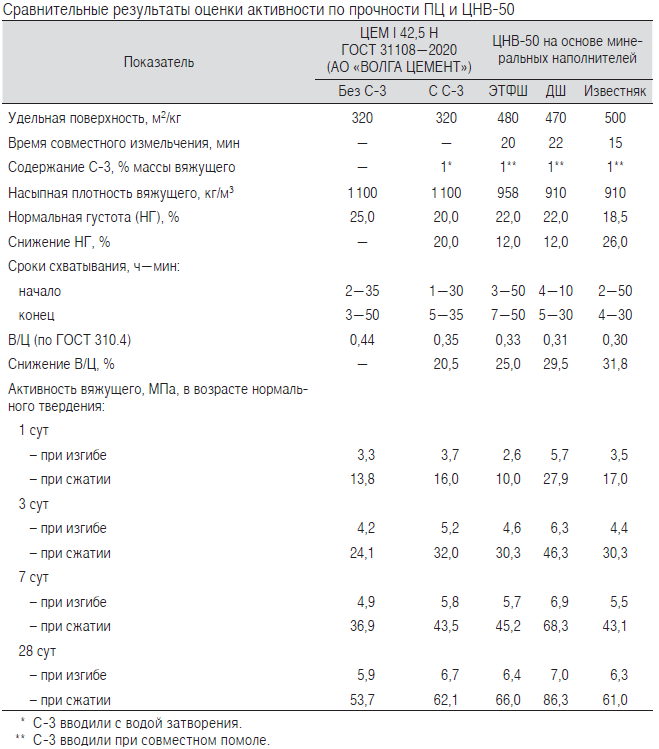
Нами установлено, что использование в ЦНВ‑50 доменных шлаков (ДШ), электротермофосфорных шлаков (ЭТФШ) и отходов известняка позволяет получать вяжущее, превосходящее по прочности исходный ПЦ (см. таблицу). В рамках эксперимента ЦНВ‑50 изготавливали, размалывая его компоненты в лабораторной вибрационно-шаровой мельнице СВМ‑3. Удельную поверхность измеряли на приборе ПСХ‑10А. Активность определяли по ГОСТ 310.4 ввиду того, что для оценки составов с суперпластификатором (СП) требовалось соблюдать одинаковую подвижность цементно-песчаного раствора, и соответственно, подбиралось В/Ц для каждого состава.
Установлено, что свойства всех ЦНВ практически не зависят от вида исходного цемента, так как он существенно изменяет свое состояние в ходе помола. При этом снижаются показатели водопотребности и сроков схватывания. Эксперименты с карбонатными ЦНВ‑50, полученными на 13 видах известняков и доломитов разных месторождений, показали, что в сравнении с исходным цементом класса 42,5 во всех случаях В/Ц снижается почти на 40 %, сокращаются сроки схватывания и повышается активность, в том числе после пропаривания [28]. Установлено существенное преимущество «карбонатных» ЦНВ‑50КБ над исходными ПЦ и «кремнеземистыми» ЦНВ‑50 по активности при нормальном твердении и по энергозатратам на помол (в 3 раза меньшим).
Таким образом, известняк — наиболее эффективный компонент ЦНВ по совокупности свойств, поскольку для содержащих его составов проявляются наибольшая водоредуцирующая способность СП и больший упрочняющий эффект. «Карбонатный» ЦНВ‑50 может равноценно заменить бездобавочный ПЦ в тяжелых бетонах — остальные параметры их состава и класс при этом остаются неизменными. Энергетическая эффективность СП (отношение роста энергозатрат к достигаемому при этом увеличению прочности материала) в 5 раз выше для «карбонатных» ЦНВ‑50, чем для «кремнеземистых» (0,020 и 0,101 кВт · ч/ МПа соответственно). В целом по удельным энергозатратам производство «карбонатных» ЦНВ многократно эффективнее, чем «кремнеземистых» [28].
Высокопрочные цементы низкой водопотребности
Механические свойства высокопрочных и сверхвысокопрочных бетонов делают их идеальным выбором, когда основной критерий при проектировании строительного объекта — прочность, а размеры бетонных изделий и конструкций можно уменьшить, чтобы снизить их массу, сделать тоньше и эстетичнее. Во всем мире рынок высокопрочных бетонов растет с каждым годом [29]. При этом изготовление высокопрочных бетонов классов В100—В150 и более на основе традиционных общестроительных цементов классов по прочности 42,5 и 52,5 возможно, но проблематично, так как требует повышенного расхода вяжущего, тщательного подбора водоредуцирующих агентов, минеральных добавок, наполнителей и заполнителей [30]. Лучше всего подходят для этих целей высокодисперсные ЦНВ‑100 (100 % ПЦ или цементного клинкера по классификации ПНСТ 974—2024), которые имеют наибольшую активность, низкую водопотребность и универсальны в плане применения, так как позволяют регулировать все необходимые технологические и физико-механические свойства бетона. Наши исследования в области получения высокопрочных ЦНВ‑100 позволяют расширить возможности применения данного типа вяжущих в составе бетонов класса свыше В100. Для этого требуется раскрыть потенциал цементного клинкера в ЦНВ‑100 с учетом необходимости максимально снизить водопотребность, зависящую от комплекса факторов (удельной поверхности, гранулометрического состава, количества и вида СП), а также обеспечить высокую прочность цементного камня и активность ЦНВ‑100.
Одно из принципиальных решений, позволяющих изготавливать сверхвысококачественные бетоны, — применение вяжущего с уплотненной системой частиц [29, 31, 32]. Для получения высокопрочной цементной матрицы важен фракционный состав вяжущего. Роль каждой фракции в ходе набора прочности цементного камня зависит от ее доли в нем [33]. Наиболее активная часть ПЦ, влияющая на прирост прочности на начальных стадиях твердения, — это фракция частиц размером 1—30 мкм [36, 37], а более крупные фракции практически не играют роли в активной стадии гидратации как в ранние сроки твердения, так и в период, когда достигается марочная прочность цемента [36—38]. Нами установлено [39], что при получении ЦНВ‑100 исходный цемент с добавками водных растворов поликарбоксилатного СП имеет лучшую размолоспособность, чем при вводе сухого СП, что также позволяет достигать наибольшего содержания (80—100 %) тонкой фракции частиц (размером до 30 мкм). Это соответствует критериям высокой гидратационной активности и в ранние, и в марочные сроки твердения.
Определяя влияние СП в ЦНВ‑100 с широким интервалом удельной поверхности на нормальную густоту, подвижность цементного теста, прочность цементного камня и активность, мы получили высокопрочные ЦНВ‑100 с прочностью на сжатие цементного камня более 200 МПа (при нормальной густоте) и стандартных образцов цементно-песчаного раствора — свыше 92,5 МПа [40]. Согласно классификации ПНСТ 974—2024, они соответствуют классу ЦНВ по прочности 92,5.
Следующий шаг развития высокопрочных ЦНВ‑100 — их наномодификация. Применение нанодобавок различных типов для модификации строительных материалов становится все более распространенной практикой и демонстрирует высокую эффективность [41—43]. Основная сложность здесь заключается в обеспечении статистически равномерного распределения «гомеопатических» количеств первичных наночастиц в основной матрице, учитывая их склонность к агрегированию [44—46]. Следовательно, наиболее результативными методами производства наномодифицированных материалов можно признать те, при которых гарантируется высокая степень гомогенизации наночастиц в базовом материале. К таким методам относится совместный помол исходных вяжущих компонентов с нанодобавками в присутствии ПАВ, ингибирующих агрегацию наночастиц [47]. Таким образом, наномодификация ЦНВ‑100 представляет собой перспективное направление для создания вяжущих, в которых различные наноразмерные добавки находились бы в стабильном, равномерно распределенном виде.
Декарбонизация цементной индустрии
Несмотря на существенные технические преимущества ЦНВ перед стандартными ПЦ, их массовое промышленное производство до сих пор не налажено ни в России, ни за рубежом. Исключение — лишь два российских завода ЖБИ, выпускавшие ЦНВ для специальных объектов.
Причины сдержанного отношения отрасли к этому высокоэффективному вяжущему комплексны. Во-первых, требуется модернизировать традиционную технологию, в частности, этап помола клинкера. Во-вторых, экономия от использования дешевых минеральных наполнителей (и некоторых промышленных отходов) отчасти нивелируется высокой стоимостью необходимых СП. В‑третьих, дополнительные энергозатраты на тонкий помол (500—600 м2/кг против обычных 300 м2/кг) снижают экономический эффект. Но ключевым барьером является инертность самой цементной промышленности — мощной и консервативной отрасли.
Тем не менее ЦНВ обеспечивает прямой экономический эффект для производителей бетона за счет собственного пластифицирующего действия и меньшего расхода в равнопрочных составах бетонов. Глобальный тренд на снижение клинкероемкости цемента и бетона позволяет предположить ведущую роль ЦНВ в декарбонизации строительного сектора. Именно экономические и экологические преимущества могут стать движущими силами внедрения ЦНВ в практику.
Уже почти полвека мировое сообщество активно разрабатывает меры для борьбы с потеплением климата в результате «парникового» эффекта, основной причиной которого считается CO2, образующийся при сжигании углеводородного топлива (этот процесс обеспечивает 85 % энергопотребления человечества) [48, 49].
РФ следует общемировой климатической повестке, взяв курс на декарбонизацию экономики, основа которого — Климатическая доктрина РФ 2023 года, реализующая положения Парижского соглашения 2015 года, и Федеральный закон № 296-ФЗ от 2 июля 2021 года «Об ограничении выбросов парниковых газов». Этот закон устанавливает правовые основы и перечень 7 основных парниковых газов, главным из которых является CO2, а также определяет 17 видов регулируемой деятельности, прямо или косвенно относящихся по установленным критериям к производству строительных материалов.
Для цементного производства, где выбросы CO2 являются неотъемлемой частью технологического процесса декарбонизации известняка, введение штрафных санкций становится неизбежным без внедрения технологий утилизации CO2. В развитие закона № 296-ФЗ с 1 января 2022 года введен национальный стандарт по учету углеродного следа продукции. Также создан Технический комитет ТК 239, цель которого — формировать стандарты в области технологий улавливания, утилизации и хранения CO2 (carbon capture, utilization and storage, CCUS), касающихся цементной отрасли.
Полная декарбонизация производства ПЦ невозможна без технологий CCUS. К общим подходам при снижении углеродного следа относятся:
а) при производстве клинкера — использование низкоуглеродного или альтернативного топлива (критерий — масса образующегося при его сжигании CO2, кг, на 1 т клинкера);
б) при производстве цемента — снижение доли клинкера за счет минеральных добавок, в том числе промышленных отходов: производство композиционных цементов, ЦНВ, а также применение интенсификаторов помола для повышения размолоспособности и снижения энергозатрат;
в) при производстве бетона — снижение расхода цемента в смеси (критерий — выбросы CO2, кг на 1 м3 бетона);
г) при проектировании, строительстве и эксплуатации бетонных конструкций — оптимизация расхода бетона за счет повышения его прочности по принципу «экономить не цемент в бетоне, а бетон в конструкциях» (критерий — выбросы CO2, кг на 1 м3 конструкции).
Международные организации «Инициатива по устойчивому развитию цементной промышленности» (Cement Sustainability Initiative, CSI) и Международное энергетическое агентство (International Energy Agency, IEA) установили целевое значение удельных выбросов для цементной промышленности на 2050 год — 370 кг CO2-экв./т цемента. Показатели российских заводов по энергозатратам и выбросам пока отстают от мировых, во многом из-за доминирования на рынке РФ бездобавочных цементов. По оценкам, затраты на декарбонизацию могут привести к росту цены на цемент на 40 %.
В этом контексте особую актуальность приобретают разработанные еще в СССР и усовершенствованные в РФ карбонатные ЦНВ. Например, состав ЦНВ‑50 (50 % клинкера, 50 % карбонатной добавки) в сравнении с теми ПЦ, которые он превосходит по комплексу технических и эксплуатационных свойств, характеризуется меньшей себестоимостью и существенно более низкими удельными выбросами CO2 на всех этапах жизненного цикла (в кг CO2/т цемента, кг CO2/ м3 бетона). Это достигается без кардинальной перестройки существующего технологического цикла.
Поскольку до 60 % выбросов в цементном производстве обусловлено декарбонизацией сырья при обжиге клинкера, одна из наиболее эффективных мер — снижение его доли в цементе. Эта задача прямо зафиксирована в ИТС 6—2024 «Производство цемента» (НДТ): необходимо снижать долю клинкера до минимально допустимого уровня, замещая его отходами. Единственная технология, позволяющая сохранить высокую прочность (активность) цемента при минимальном содержании клинкера, — производство ЦНВ. Согласно прогнозу в работе [50], замещение клинкера наполнителями позволит к 2050 году удовлетворить растущий мировой спрос на цемент без увеличения производства клинкера.
Наиболее доступная «замещающая» добавка — известняк. Замена большой доли цементного клинкера известняком возможна [51], но это ведет к ухудшению физико-механических свойств цемента. Полностью технологический и энергосберегающий потенциал раскрывается только в рамках технологии карбонатных ЦНВ, а не при простом смешивании известняка с ПЦ.
Для объективной оценки эффективности цементов с разной клинкероемкостью в работе [52] предложен экологический рейтинг  , учитывающий не только выбросы СО2, но и активность цемента (более низкое значение рейтинга соответствует лучшему соотношению этих показателей):
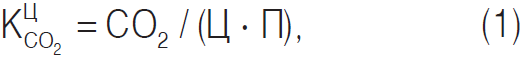
где СО2 — выбросы СО2 при производстве цемента, кг; Ц — масса произведенного цемента, т; П — прочность цемента в возрасте 28 сут, МПа.
Карбонатные ЦНВ с содержанием клинкера до 30 % демонстрируют высокую нормативную прочность [14]. Показатель их рейтинга более чем в 2 раза ниже, чем у стандартных европейских цементов [28].
На этапе применения в бетоне преимущества ЦНВ усиливаются. Бетоны на основе карбонатных ЦНВ при равной подвижности и одинаковых количественных показателях состава имеют значительно меньшую водопотребность, вдвое бóльшую 28-суточную прочность и, как следствие, меньший расход вяжущего на единицу прочности [28]. На этом втором этапе жизненного цикла цемента — в составе бетона — «углеродный след» логично оценивать соответственно его доле в бетоне, и также целесообразно отнести выбросы СО2 к марочной (в возрасте 28 сут) прочности самого бетона [52]:
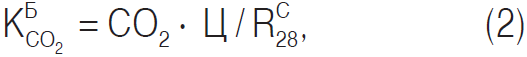
где СО2 — выбросы СО2 при производстве 1 т цемента, кг; Ц — расход цемента на 1 м3 бетона, т;  — нормативная прочность бетона при сжатии, МПа.
В результате углеродный след по показателю  такого бетона оказывается в 4 раза ниже, чем у бетона на основе стандартного цемента [28].
В то же время переход на высокопрочные бетоны (R28 = 120—150 МПа и более) на основе ЦНВ позволяет сокращать материалоемкость конструкций, снижая расход цемента в них до 25 % [53, 54]. Таким образом, учет экологического рейтинга должен стимулировать производителей к использованию ЦНВ и на этапе производства цемента, и при изготовлении высококачественных бетонных конструкций.
Заключение
Экологически и экономически эффективные цементы, бетоны с малой клинкероемкостью и их технологии соответствуют глобальному тренду устойчивого развития экономики. По нашему мнению, ЦНВ наиболее перспективны по совокупности критериев, включая принципы НДТ (снижение энергозатрат и негативного воздействия на окружающую среду). Именно они в будущем могут стать основной «зеленой» альтернативой традиционным цементам и главным продуктом цементной промышленности.
С технико-экономической точки зрения переход на ЦНВ возможен тремя способами:
- на базе действующих цементных заводов полного цикла, где есть собственный клинкер, карбонатное сырье и помольные мощности (например, шаровые мельницы), которые не требуют при таком переходе кардинальной модернизации. Важнейший фактор — наличие подготовленных кадров. Эффекты — выпуск высококачественных малоклинкерных и высокоактивных ЦНВ с регулируемой себестоимостью, экономия клинкера и возможность снижения цены, получение комплексного экологического разрешения (КЭР) и минимизация экологических штрафов;
- на заводах силикатного кирпича — диверсификация производства путем изготовления ЦНВ («карбонатных» и «кремнеземистых») из привозного клинкера/цемента с использованием собственной сырьевой базы (известняк, песок) и готовой инфраструктуры (помол, сушка, склад, логистика);
- создание новых предприятий — наиболее сложный и капиталоемкий вариант, при котором производства организуются «с нуля» вблизи крупных объектов размещения отходов (шлаков металлургии, золошлаков ТЭЦ, отвалов горнодобывающих компаний). Его главное преимущество — радикальное решение экологической проблемы путем полной переработки промышленных отходов, несмотря на необходимость использования привозного ПЦ.
ЛИТЕРАТУРА
1. Timperley J. Q&A: Why cement emissions matter for climate change [Электронный ресурс]. URL: https://www.carbonbrief.org/qa-why-cement-emissions-matter-for-climate-change (дата обращения 05.02.2026).
2. Башмаков И.А., Потапова Е.Н., Борисов К.Б., Лебедев О.В., Гусева Т.В. Декарбонизация цементной отрасли и развитие систем экологического и энергетического менеджмента // Строительные материалы. 2023. № 9. С. 4—12. DOI: https://doi.org/10.31659/0585‑430X‑2023‑817‑9‑4‑12.
3. Хозин В.Г. Декарбонизация экономики — геофизическая бессмысленность и экономическая ущербность борьбы с парниковым эффектом (анализ открытых источников). Часть 2. Климатическая политика России и ее влияние на строительную отрасль // Строительные материалы. 2025. № 7. С. 50—57. DOI: https://doi.org/10.31659/0585‑430X‑2025‑837‑7‑50‑57.
4. Рахимова Н.Р., Рахимов Р.З. XVI Международный конгресс по химии цемента «Дальнейшая декарбонизация и циркуляционное производство и применение цемента и бетона» // Строительные материалы. 2024. № 1—2. С. 95—99. DOI: https://doi.org/10.31659/0585‑430X‑2024‑821‑1‑2‑95‑99.
5. Гергичны З. Новые цементы и технологии производства альтернативных вяжущих // Цемент и его применение. 2013. № 2. С. 40—45.
6. Рязанов А.Н., Рахимов Р.З., Винниченко В.И., Рязанов А.А. и др. Энергоэффективная совмещенная технология композиционных вяжущих // Строительные материалы. 2019. № 12. С. 62—67. DOI: https://doi.org/10.31659/0585‑430X‑2019‑777‑12‑62‑67.
7. Хозин В.Г., Хохряков О.В., Сибгатуллин И.Р. Карбонатные цементы низкой водопотребности. М.: Изд-во АСВ, 2021. 366 с.
8. Токарский А.Я., Егоров В.Н., Ганзен Е.В., Кузьмина Т.К., Несветайло В.М. Высокопрочный цемент и его применение при возведении монолитных железобетонных конструкций // Строительное производство. 2023. № 1. С. 60—64. DOI: 10.54950/26585340_2023_1_60.
9. Хозин В.Г., Хохряков О.В., Баишев Д.И., Петров А.Н. Карбонатные цементы низкой водопотребности и бетоны на их основе // Инновационные технологии в науке и образовании: матер. V Всеросс. науч.-практ. конф. с междунар. участием, Улан-Удэ, 03—05 июля 2017 года. С. 124—129. DOI: 10.18101/978‑5‑9793‑1131‑9‑124‑12.
10. Хохряков О.В., Хозин В.Г., Харченко И.Я., Газданов Д.В. Цементы низкой водопотребности — путь эффективного использования клинкера и минеральных наполнителей в бетонах // Вестн. МГСУ. 2017. Т. 12, № 10 (109). С. 1145—1152. DOI: 10.22227/1997‑0935.2017.10.1145‑1152.
11. Калашников В.И. Концепция стратегического развития пластифицированных порошково-активированных бетонов нового поколения // БСТ: Бюллетень строительной техники. 2016. № 12 (988). С. 48—52.
12. Калашников В.И., Мороз М.Н., Тараканов О.В., Калашников Д.В., Суздальцев О.В. Новые представления о механизме действия суперпластификаторов, совместно размолотых с цементом или минеральными породами // Строительные материалы. 2014. № 9. С. 70.
13. Калашников В.И., Тараканов О.В. О применении комплексных добавок в бетонах нового поколения // Строительные материалы. 2017. № 1—2. С. 62—67.
14. Хозин В.Г., Хохряков О.В., Сибгатуллин И.Р., Гиззатуллин А.Р., Харченко И.Я. Карбонатные цементы низкой водопотребности — зеленая альтернатива цементной индустрии России // Строительные материалы. 2014. № 5. С. 76—82.
15. Хозин В.Г., Хохряков О.В., Сибгатуллин И.Р., Красиникова Н.М. Производство ЦНВ из техногенных отходов — эффективный путь решения экологических и сырьевых проблем // Строительные материалы и изделия. Улан-Удэ: Изд-во ВСГУТУ, 2012. С. 190—193.
16. Хозин В.Г., Хохряков О.В., Сарсенбаев Б.К., Карымсахов С.Д. Об эффективности применения промышленных отходов Республики Казахстан для производства цементов низкой водопотребности // Строительные материалы. 2013. № 5. С. 82—84.
17. Хаматова А.Р., Хохряков О.В. Электросталеплавильный шлак ОАО «Ижсталь» для цементов низкой водопотребности и бетонов на их основе // Изв. Казанского гос. архитектурно-строит. ун-та. 2016. № 2 (36). С. 221—227.
18. Хохряков О.В. Композиционные цементы низкой водопотребности и строительные материалы на их основе: дисс. … д-ра техн. наук, 2022. 460 с.
19. Бикбау М.Я., Высоцкий В.Д., Тихомиров И.С. Бетоны на наноцементах: свойства и перспективы // Технологии бетонов. 2011. № 11—12 (64—65). С. 31—35.
20. Дворкин Л.И., Гарницкий Ю.В., Марчук В.В. Золосодержащие вяжущие низкой водопотребности и бетоны на их основе // Технологии бетонов. 2012. № 5—6 (70—71). С. 24—27.
21. Хохряков О.В., Баишев Д.И., Хозин В.Г. Изучение дисперсного состава минеральных компонентов цементов низкой водопотребности после их получения // Изв. Казанского государственного архитектурно-строительного университета. 2013. № 4 (26). С. 252—256.
22. Гаркави М.С., Артамонов А.В., Колодежная Е.В., Пуршева А.В. и др. Цементы низкой водопотребности центробежно-ударного помола // Строительные материалы. 2019. № 1—2. С. 23—27. DOI: 10.31659/0585‑430X‑2019‑767‑1‑2‑
23‑27.
23. Кашаев Э.Ф., Хохряков О.В. Размолоспособность компонентов цемента низкой водопотребности // Инновационная наука. 2016. № 11—2. С. 40—44.
24. Беляков А.Ю., Хохряков О.В., Хозин В.Г., Макаренко С.В. Размолоспособность портландцементного клинкера и карбонатных пород с пластифицирующими добавками в центробежно-планетарной мельнице // Изв. высш. учебн. заведений. Строительство. 2025. № 6 (798). С. 58—72. DOI: 10.32683/0536‑1052‑2025‑798‑6‑58‑72.
25. Мажитов Е.Б., Беляков А.Ю., Гуляков Е.Г., Хохряков О.В., Хозин В.Г. Цемент низкой водопотребности как малоклинкерное вяжущее для современных бетонов // Изв. КГАСУ. 2025. № 2 (72). С. 133—144. DOI: 10.48612/NewsKSUAE/72.12.
26. Тимашев В.В. Избранные труды. Синтез и гидратация вяжущих материалов. М.: Наука, 1986. 424 с.
27. Хохряков О.В. Композиционные цементы низкой водопотребности. Возможности и перспективы применения в строительных материалах // Строительные материалы. 2022. № 1—2. С. 123—133. DOI: 10.31659/0585‑430X‑2022‑799‑1‑2‑123‑133.
28. Хозин В.Г., Хохряков О.В., Низамов Р.К. Карбонатные цементы низкой водопотребности — перспективные вяжущие для бетонов // Бетон и железобетон. 2020. № 1 (601). С. 15—28.
29. Чаттерджи А.К. Сверхвысококачественный бетон: переход от исследований к применению // Цемент и его применение. 2023. № 3. С. 22—26.
30. Баранов И.М., Юсупов Р.К., Тарасов А.С., Солдатова Н.И. Реальности и перспективы повышения прочности особопрочных бетонов // Строительные материалы. 2013. № 11. С. 50—53.
31. Гвинн Д., Клайн Д. Условность границы между заполнителем и вяжущим // Цемент и его применение. 2020. № 4. С. 54—57.
32. Wolf M., Henze S., Hinrichsmeyer K. Ultra high performance concrete — more than just enormous strength // Вестн. Пермского нац. исслед. политехн. ун-та. Строительство и архитектура. 2015. N3. P. 93—102. DOI: 10.15593/2224‑9826/2015.3.02.
33. Приходов Д.А., Баранов В.Н., Никифорова Э.М., Гильманшина Т.Р. Исследование влияния активирования портландцемента на физико-механические свойства бетона // Фундаментальные исследования. 2016. № 11—5. С. 938—943.
34. Волженский А.В., Попов Л.Н. Смешанные портландцементы повторного помола и бетоны на их основе. М.: Гос. изд-во литературы по строительству, архитектуре и строительным материалам, 1961. 109 с.
35. Красовский П.С. Физико-химические основы формирования структуры цементных бетонов. Хабаровск: Изд-во ДВГУПС, 2013. 204 с.
36. Злобин И.А., Zysk K.H., Борисов И.Н., Мандрикова О.С. Влияние вида применяемого помольного агрегата на гранулометрический состав продукта // Вестн. Белгородского гос. технол. ун-та им. В.Г. Шухова. 2014. № 5. С. 164—168.
37. Kim D. Effect of adjusting for particle-size distribution of cement on strength development of concrete // Adv. Mater. Sci. Eng. 2018. N1—6. DOI: 10.1155/2018/1763524.
38. Ehikhuenmen S., et al. The influence of cement fineness on the structural characteristics of normal concrete // IOP Conf. Ser. Mater. Sci. Eng. 2019. N640. P. 12—43. DOI: 10.1088/1757‑899X/640/1/012043.
39. Гуляков Е.Г., Хозин В.Г., Боровских И.В., Ганеева Ю.М. Влияние суперпластификаторов на размолоспособность портландцемента при получении цементов низкой водопотребности // Изв. Казанского гос. архитектурно-строит. ун-та. 2024. № 2 (68). С. 77—91. DOI: 10.48612/NewsKSUAE/68.7.
40. Гуляков Е.Г., Хозин В.Г., Боровских И.В., Зигангиров А.И. Высокопрочные цементы низкой водопотребности // Техника и технология силикатов. 2025. Т. 32, № 2. С. 115—127. DOI: 10.62980/2076‑0655‑2025‑115‑127.
41. Королев Е.В. Основные принципы практической нанотехнологии в строительном материаловедении // Нанотехнологии в строительстве: научный интернет-журнал. 2009. № 1. С. 66—79.
42. Бадертдинов И.Р., Хузин А.Ф., Габидулин М.Г., Рахимов Р.З. Исследование влияния КДУ‑1, модифицированной углеродными нанотрубками, на физико-механические характеристики высокопрочного фибробетона // Изв. КГАСУ. 2013. № 1 (27). С. 182—191.
43. Пухаренко И.Р., Староверов В.Д., Рыжов Д.И. Фуллероидные углеродные наночастицы для модификации бетонов // Технологии бетонов. 2015. № 3—4 (104—105). С. 40—43.
44. Хозин В.Г., Абдрахманова Л.А., Низамов Р.К. Общая концентрационная зависимость эффектов наномодифицирования строительных материалов // Строительные материалы. 2015. № 2. С. 25—33.
45. Нелюбова В.В., Строкова В.В., Павленко Н.В., Жерновский И.В. Строительные композиты с применением наноструктурированного вяжущего на основе сырья различных генетических типов // Строительные материалы. 2013. № 2. С. 11—15.
46. Яковлев Г.И., Галиновский А.Л., Голубев В.А. и др. Наноструктурирование как способ повышения адгезионных свойств системы «цементный камень — армирующее базальтовое волокно» // Изв. КГАСУ. 2015. № 2. С. 281—288.
47. Хозин В.Г., Хохряков О.В., Низамов Р.К., Кашапов Р.Р., Баишев Д.И. Опыт наномодификации цементов низкой водопотребности // Промышленное и гражданское строительство. 2018. № 1. С. 53—57.
48. Шаповалов А.Б. К вопросу о роли диоксида углерода и его влиянии на биосферу // Образовательные ресурсы и технологии. 2017. № 3 (20). С. 78—85. DOI: https://doi.org/10.21777/2500‑2112‑2017‑3‑78‑85.
49. Хозин В.Г. Декарбонизация экономики — геофизическая бессмысленность и экономическая ущербность борьбы с парниковым эффектом (анализ открытых источников). Ч. 1. Научное обоснование изменения климата // Строительные материалы. 2025. № 6. С. 45—53. https://doi.org/10.31659/0585‑430X‑2025‑836‑6‑45‑53.
50. Клайн Дж. Проектирование цементного завода будущего. Ч. I // Цемент и его применение. 2018. № 6. С. 42—47.
51. Schneider M. The cement industry on the way to a low carbon future innovation and technical trends in cement production // Proc. 8th Intern. VDZ Congr. Duesseldorf, 26—28 September 2018. P. 55—72.
52. Эванс Л., Муттер М. Экологический рейтинг цемента // Цемент и его применение. 2019. № 4. С. 24—27.
53. Морозов Н.М., Мугинов Х.Г., Хозин В.Г., Антаков А.Б. Высокопрочные песчаные бетоны для монолитного строительства // Изв. Казанского гос. архитектурно-строит. ун-та. 2012. № 2(20). С. 183—188.
54. Низамов Р.К., Хозин В.Г., Никитин Г.П., Ханифов Ф.М. Экономить не цемент в бетоне, а бетон в конструкциях // Стройэкспертиза. Республика Татарстан. 2019. № 5. С. 12—15.
| Автор: Е. Г. Гуляков, В. Г. Хозин |
| Рубрика: Наука и производство |
| Ключевые слова: цементы низкой водопотребности, ЦНВ, декарбонизация |